Műszaki Magazin Ipari média / szaklap: Hírek az ipar és gyártás területéről. 2026-10-16T17:45:15Z https://www.muszaki-magazin.hu/feed/atom/ WordPress Paczári Viktor <![CDATA[395-ös rendszer profilbeszúráshoz]]> https://www.muszaki-magazin.hu/?p=40479 2026-10-15T12:20:03Z 2026-10-16T05:00:33Z A HORN az új, 395-ös típusú váltólapkával bővíti szerszámkínálatát. A vízszintes elrendezésű, háromélű váltólapka alakos beszúrásra és egyedi menetek esztergálására alkalmas. Ezzel az új rendszerrel a HORN költséghatékony, mégis rugalmas megoldást kínál az igényes belső és külső esztergálási műveletekhez. Az új 395-ös típust a váltólapka egyedi pozicionálása különbözteti meg. A hagyományos rendszerekkel ellentétben a lapka […]

The post 395-ös rendszer profilbeszúráshoz appeared first on Műszaki Magazin.

]]>
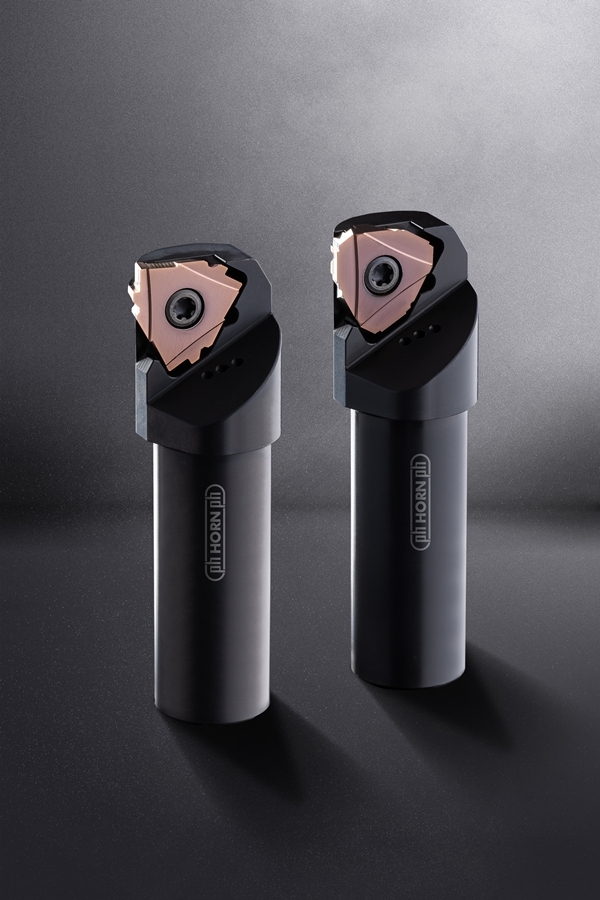
A HORN az új, 395-ös típusú váltólapkával bővíti szerszámkínálatát. A vízszintes elrendezésű, háromélű váltólapka alakos beszúrásra és egyedi menetek esztergálására alkalmas. Ezzel az új rendszerrel a HORN költséghatékony, mégis rugalmas megoldást kínál az igényes belső és külső esztergálási műveletekhez.

Az új 395-ös típust a váltólapka egyedi pozicionálása különbözteti meg. A hagyományos rendszerekkel ellentétben a lapka nem a kerületen fekszik fel, hanem speciálisan kialakított hornyokban helyezkedik el. Ez teljesen új lehetőségeket nyit meg a profilkialakítás terén. A lapka szinte szabadon profilozható, ami egyedi szerszámmegoldásokat tesz lehetővé a legkülönfélébb vevői igényekhez. A precíziósan köszörült forgácsolóélek magas fokú folyamatbiztonságot garantálnak. Ugyanakkor a váltólapka forgácsolóerő irányába eső nagy felfekvő felülete stabil rögzítést garantál a szerszámtartóban. Ez pozitív hatással van a szerszáméltartamra, a felületi minőségre és a folyamatstabilitásra.

Képaláírás: Az új, 395-ös típus különlegessége a váltólapka elhelyezésében rejlik. A hagyományos rendszerekkel ellentétben a lapka nem a kerületre támaszkodik, hanem speciálisan kialakított hornyokban helyezkedik el.
Forrás: Horn/Sauermann

A három használható forgácsolóélnek köszönhetően az új 395-ös típusú váltólapka a költséghatékonyságot is növeli az alakos beszúrás és a menetesztergálás során. A lapkák a vevői specifikációk szerint egyediesíthetők, és opcióként forgácsalakító horonnyal is gyárthatók. A szerszámbevonat egyedileg az adott alkalmazáshoz igazodik. A HORN a szerszámtartók esetében is nagy hangsúlyt fektet a magas fokú rugalmasságra: a különböző egyedi kivitelek, mint például a furatkések vagy a négyszögszárú szerszámtartók, pontosan hozzáigazíthatók a mindenkori megmunkálási feladathoz.

Az új 395-ös típushoz két félkészlapka-méret (blakkméret) áll rendelkezésre, beleértve egy teljesen új fejlesztésű változatot is. A HORN így egy nagy teljesítményű szerszámrendszerrel bővíti portfólióját a precizitással és költséghatékonysággal szemben szigorú követelményeket támasztó, komplex profilozási és menetmegmunkálási feladatokhoz.

FŐBB TÉNYEK:
• Új lapkafészek az élprofilozás kibővített lehetőségeiért
• Háromélű váltólapka a nagyobb költséghatékonyságért az alakos beszúrás és menetesztergálás során
• Stabil rögzítés a forgácsolóerő irányába eső nagy felfekvő felületnek köszönhetően


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post 395-ös rendszer profilbeszúráshoz appeared first on Műszaki Magazin.

]]>
Gál Tamás <![CDATA[Megújuló energia a textiliparban]]> https://www.muszaki-magazin.hu/?p=40507 2026-10-15T15:18:18Z 2026-10-15T15:18:18Z A megújuló forrásból származó villamos energia divatiparban történő szélesebb körű alkalmazását tűzte ki célul a Levi Strauss & Co. és a Marks & Spencer (M&S) új, a Schneider Electric globális tanácsadó részlegével, az SE Advisory Services-szel együttműködve elindított kezdeményezése. A „Fashion Renewable Collaborative” (FRC) nevű program célja, hogy elősegítse a globális divatipari ellátási láncokban a […]

The post Megújuló energia a textiliparban appeared first on Műszaki Magazin.

]]>
A megújuló forrásból származó villamos energia divatiparban történő szélesebb körű alkalmazását tűzte ki célul a Levi Strauss & Co. és a Marks & Spencer (M&S) új, a Schneider Electric globális tanácsadó részlegével, az SE Advisory Services-szel együttműködve elindított kezdeményezése. A „Fashion Renewable Collaborative” (FRC) nevű program célja, hogy elősegítse a globális divatipari ellátási láncokban a megújuló villamos energia használatát, és támogassa a gyártókat annak megértésében, elérésében és széles körű bevezetésében.

A Schneider Electric segíti a Levi Strauss és a Marks & Spencer kezdeményezését

A divatmárkák új módszereket keresnek annak érdekében, hogy az egyedi klímavédelmi vállalásaikat a komplex globális ellátási láncokban is mérhető, tartós kibocsátáscsökkentést eredményező programokká alakítsák át. Bár számos vállalat tűzött ki magának ambiciózus klímavédelmi célokat, a beszállítók számára továbbra is komoly kihívást jelent a megújuló forrásból származó villamos energiára való átállás a piaci akadályok, a korlátozott erőforrások, az együttműködés hiánya, valamint a különböző ügyfelek eltérő igényei miatt. Pedig a kínálkozó lehetőség nagyon komoly: az „Apparel Impact Institute” szerint a textilfeldolgozást végző, a globális divatellátási láncok középpontjában álló szövetgyárak és festőüzemek a ruházati ipar kibocsátásának több mint felét teszik ki, vagyis az ebbe a körbe tartozó beszállítók megújuló források használatára történő átállása az egyik leggyorsabb és leginkább skálázható út a klímavédelmi törekvések elérése felé.

A New York-i Klímahéten (Climate Week NYC 2026) bejelentett FRC-t azzal a céllal hozták létre, hogy egy átfogó keretrendszer révén – ami egyrészt csökkenti az érintett beszállítók terheit, másrészt pedig felgyorsítja az egész divatiparban a változást – megoldást nyújtson erre a kihívásra. A „World Resources Institute” és az „Apparel Impact Institute” „Roadmap to Net Zero” című programja szerint a gyártás megújuló energiára való átállítása a legnagyobb hatással bíró dekarbonizációs eszköz, amely az ágazat beazonosított kibocsátáscsökkentési potenciáljának körülbelül kétharmadát teszi ki.

„Az M&S-nél tisztában vagyunk azzal, hogy az igazi változás akkor következik be, ha együttműködünk. „Plan A” nevű fenntarthatósági programunk keretében elköteleztük magunkat amellett, hogy 2040-re az egész értékláncunkban nettó zéró kibocsátású vállalattá váljunk, és ez azt jelenti, hogy másokkal együttműködve megkönnyítjük beszállító partnereink számára a megújuló forrásból származó villamos energiára való átállást. Az ellátási láncunk dekarbonizációját célzó Re:Spark nevű programunk keretében már folyamatban lévő munkára építve a „Fashion Renewable Collaborative” gyakorlati támogatást, erőforrásokat és jobb hozzáférést biztosít a megújuló villamos energiához, segítve a beszállítókat abban, hogy lépjenek és elősegítve a változást a divatipari ellátási láncban” – mondta el Katharine Beacham, az M&S „Sustainability and Materials in Fashion, Home & Beauty” részlegének vezetője.

Az FRC az egyik első olyan divatipari kezdeményezés, amely arra összpontosít, hogy valódi megújuló villamosenergia-megoldásokat biztosítson. Azokkal a programokkal ellentétben, amelyek elsősorban kötelezettségvállalásokra vagy egy ütemtervre koncentrálnak, az FRC lehetőséget biztosít a beszállítóknak, hogy hozzáférjenek azokhoz az eszközökhöz, ismeretekhez és támogatáshoz, amelyekkel felgyorsíthatják az energiaátmenetüket. Ez magában foglalja a digitális oktatást – amelyet a Resource Advisor+, az SE Advisory Services mesterséges intelligenciára épülő energia- és fenntarthatósági információs platformja támogat –, piaci iránymutatást, valamint jelentős támogatást a megújuló forrásból származó villamos energia értékelésében és beszerzésében.

Az FRC kezdeményezésben részt vevő márkák élvezhetik a közös megközelítés előnyeit, míg a beszállítók olyan támogatáshoz jutnak hozzá, amelynek célja a komplexitás csökkentése és a megbízható megújuló villamosenergia-megoldásokhoz való hozzáférés javítása, ideértve az áramvásárlási megállapodásokat (PPA), az energiaattribútum-tanúsítványokat (EAC), a helyszíni és elosztott megújuló energiatermelést, az energiatárolást, valamint egyéb bevált beszerzési és bevezetési módszereket.

A koordinált támogatásban rejlő lehetőségek

A „Fashion Renewable Collaborative” létrehozói arra biztatják a többi divatmárkát, hogy szponzorként és tagként csatlakozzanak a kezdeményezéshez, hogy ezáltal is szélesítsék azt a beszállítói kört, amelyhez eljuthat a megújuló villamos energia terén nyújtott oktatás, erőforrások és támogatás.

„Teljesen egyértelművé vált, hogy a kibocsátáscsökkentés terén a leghatékonyabb út a beszállítókkal való együttműködés. Az ilyen kezdeményezések jobb munkakapcsolatokat és hatékonyabb fejlődési lehetőségeket teremtenek. A „Fashion Renewable Collaborative” a bevezetés egyszerűsítésével, a felesleges párhuzamosságok kiküszöbölésével lehetővé teszi azoknak a beszállítóknak a hatékonyabb támogatását, akik megújuló forrásból származó villamos energiához szeretnének hozzáférni vagy növelnék annak felhasználását, de eddig ezt nem tudták megtenni. Ez természetes kiterjesztése a saját beszállítóinkkal már eddig is folytatott munkánknak, és örülünk, hogy ezt a tapasztalatot be tudjuk vonni az M&S-szel és az SE Advisory Services-szel közös kezdeményezésbe” – mutatott rá Jennifer DuBuisson, a Levi Strauss & Co. fenntarthatósági ügyekért felelős igazgatója.

Az FRC-kezdeményezés a már folyamatban lévő, sikeres együttműködési erőfeszítésekre épül. A két programba együttesen közel 500 beszállítói létesítményt regisztráltak, ami jól mutatja a dekarbonizációhoz vezető jó gyakorlatokat kereső beszállítók növekvő érdeklődését.

Az FRC-t az SE Advisory Services támogatja, amely a program globális megvalósítási partnereként tevékenykedik. A Schneider Electric kiterjedt tapasztalattal rendelkezik a nagy léptékű ellátási lánc-dekarbonizációs programok tervezésében és irányításában. Jelenleg világszerte több mint 20 ilyen, aktív kezdeményezésben vesz részt a cég, amelyekhez 3 100-nál is több beszállítócég és 16, több vevőből álló megújulóenergia vásárlásra létrehozott csoport tartozik. A világ egyik vezető energiatechnológiai vállalataként a Schneider Electric ötvözi a mélyreható energiapiaci szakértelmet, a digitális platformokat és a helyszíni megvalósítási támogatást, hogy támogassa a beszállítókat a vállalástól a végrehajtásig vezető úton.

„Számos divatmárka tett egyéni vállalásokat. Most arra kell összpontosítani, hogy segítsük a beszállítókat ezek teljesítésében. A „Fashion Renewable Collaborative” célja, hogy gyakorlati támogatást és együttműködési lehetőségeket nyújtson a beszállítóknak, amelyek segítségével felgyorsítható a megújuló forrásból származó villamos energia széles körű bevezetése. Örömmel támogatjuk a Levi Strauss & Co.-t, az M&S-t és a jövőben csatlakozó márkákat abban, hogy közös erőfeszítéseikkel jelentősen hozzájáruljanak az ellátási lánc szén-dioxid-kibocsátásának csökkentéséhez” – hangsúlyozta Steve Wilhite, az SE Advisory Services ügyvezető alelnöke.

Az FRC az SE Advisory Services „Resource Advisor+ for Supply Chain” termékét fogja használni a beszállítók programba történő bevonásának támogatására, az elkötelezettség nyomon követésére, a felkészültség felmérésére és a kezdeményezésben résztvevők előrehaladásának nyomon követésére.

Az FRC kezdeményezésről itt érhető el további információ.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Megújuló energia a textiliparban appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Raytac BLE-modulok a TME kínálatában]]> https://www.muszaki-magazin.hu/?p=40473 2026-10-15T12:18:06Z 2026-10-15T12:18:06Z Adatátvitel – A vezeték nélküli kommunikáció az IoT-eszközök, az ipari automatizálási rendszerek és számos beágyazott elektronikai megoldás alapvető részévé vált. A TME kínálatában elérhető Raytac Bluetooth Low Energy modulok korszerű Nordic Semiconductor rendszerchipekre épülnek, széles interfészválasztékot kínálnak, és jelentősen egyszerűsíthetik a vezeték nélküli funkciók integrálását. A rövid hatótávolságú vezeték nélküli kommunikáció egyik legelterjedtebb szabványa a […]

The post Raytac BLE-modulok a TME kínálatában appeared first on Műszaki Magazin.

]]>
Adatátvitel – A vezeték nélküli kommunikáció az IoT-eszközök, az ipari automatizálási rendszerek és számos beágyazott elektronikai megoldás alapvető részévé vált.

A TME kínálatában elérhető Raytac Bluetooth Low Energy modulok korszerű Nordic Semiconductor rendszerchipekre épülnek, széles interfészválasztékot kínálnak, és jelentősen egyszerűsíthetik a vezeték nélküli funkciók integrálását.

A rövid hatótávolságú vezeték nélküli kommunikáció egyik legelterjedtebb szabványa a Bluetooth, ezen belül pedig egyre nagyobb szerepet kap az alacsony energiafogyasztásra optimalizált Bluetooth Low Energy, vagyis BLE. A technológia különösen előnyös a kompakt, akkumulátoros készülékekben, érzékelőkben, IoT-eszközökben és különféle automatizálási alkalmazásokban.

Egy vezeték nélküli berendezés fejlesztése azonban nem csupán a megfelelő kommunikációs protokoll kiválasztását jelenti. A rádiófrekvenciás áramkör és az antenna kialakítása speciális szaktudást, megfelelő mérőeszközöket és vizsgálatokat igényel. Ezt a feladatot egyszerűsítik a kész kommunikációs modulok, amelyek egy kompakt egységben integrálják a vezeték nélküli adatátvitelhez és a vezérléshez szükséges alapvető komponenseket.

Modul technológia

A Raytac kommunikációs modulok különböző generációjú Nordic Semiconductor SoC-ket használnak. A típustól függően Cortex-M4F vagy Cortex-M33 processzormaggal rendelkeznek, programmemóriájuk kapacitása 192 kB-tól egészen 1,5 MB-ig terjedhet, míg a RAM mérete akár 256 kB is lehet. Ennek köszönhetően ugyanaz az áramkör képes kezelni a vezeték nélküli kommunikációt és az adott készülék alkalmazásszoftverét.

A termékcsalád tagjai a Bluetooth Low Energy szabvány különböző, 4.0-tól 6.2-ig terjedő verzióit támogatják. A BLE adatátviteli sebessége elérheti a 2 Mb/s értéket, emellett 500 kb/s és 125 kb/s sebességű Long Range üzemmódok is rendelkezésre állnak. Egyes, nRF54 platformra épülő változatok saját 2,4 GHz-es rádiós átvitelt is támogatnak, amelynek sebessége akár 4 Mb/s lehet.

A maximális adóteljesítmény modelltől függően 4, 6 vagy 8 dBm, míg a vevő érzékenysége elérheti a –103 dBm értéket. A hardverplatform nem kizárólag BLE-kommunikációra használható, hanem többek között az ANT+, Thread és Zigbee protokollokat, valamint az IEEE 802.15.4 szabványt is támogatja. Ez különösen az IoT- és automatizálási rendszerek fejlesztésénél szélesíti a felhasználási lehetőségeket.

Széles interfészválaszték

A Raytac modulok 8-tól akár 48 konfigurálható bemeneti és kimeneti vonalat kínálnak, emellett több analóg-digitális átalakítócsatorna is rendelkezésre áll. Támogatják a beágyazott eszközökben használt legfontosabb interfészeket: az UART, I2C, I2S, SPI, QSPI, PDM, USB és NFC megoldásokat. Ennek köszönhetően a rendszerchip közvetlenül összekapcsolható például érzékelőkkel, memóriákkal vagy kijelzőkkel.

A vezeték nélküli rendszereknél az adatbiztonság is lényeges követelmény. A modulok AES-128 titkosítást kínálnak kriptográfiai koprocesszor támogatásával, így olyan alkalmazásokban is használhatók, ahol fontos szempont a továbbított adatok védelme.

Az alkalmazhatóságot a széles tápfeszültség- és üzemi hőmérséklet-tartomány is segíti. A modulok 1,7–5,5 V DC tápfeszültségről működtethetők, egyes változatok üzemi hőmérsékleti tartománya pedig –40 és +105 °C között alakul. Ezek a paraméterek lehetővé teszik, hogy a megoldásokat ne csak általános elektronikai készülékekben, hanem kedvezőtlenebb környezeti körülmények között működő berendezésekben is alkalmazzák.

Többféle antennakialakítás

A modulok kompakt nyomtatott áramköri lapokon kapnak helyet, és felületszereléssel integrálhatók a készülék áramköri lapjára. Az antennakialakítás többféle lehet: rendelkezésre állnak chipantennával, a nyomtatott áramköri lapon kialakított antennával, illetve külső antenna csatlakoztatásának lehetőségével rendelkező változatok is. A különböző sorozatok között a lábkiosztás is eltérhet, amit az áramkör tervezésekor figyelembe kell venni.

A kommunikációs hatótávolság típustól függően laboratóriumi körülmények között 60 métertől akár 750 méterig terjedhet. A ténylegesen elérhető távolságot természetesen az adott modul, az antennakialakítás és a környezeti feltételek egyaránt befolyásolják.

Egyszerűbb vezeték nélküli integráció

A kész kommunikációs modulok alkalmazásának fontos előnye, hogy csökkenthetik a rádiófrekvenciás rendszer önálló kialakításához kapcsolódó feladatokat. Egy RF-útvonal és antenna megtervezése speciális ismereteket, megfelelő mérőberendezéseket, valamint költséges és időigényes vizsgálatokat igényelhet. A megfelelő tanúsításokkal rendelkező kész modul használata egyszerűsítheti a megfelelőségértékelés és a késztermék tanúsításának folyamatát.

A Raytac Bluetooth Low Energy modulok számos területen alkalmazhatók. Felhasználási lehetőségeik közé tartoznak az IoT-eszközök, az épület- és ipari automatizálási rendszerek, az orvosi elektronikai berendezések, a helymeghatározó rendszerek, a mobil készülékek és a különféle vezeték nélküli érzékelőrendszerek. A korszerű Nordic Semiconductor platform, a többféle kommunikációs szabvány támogatása és a széles perifériaválaszték olyan kompakt fejlesztési alapot biztosít, amely a vezeték nélküli adatátvitel mellett az adott készülék vezérlési feladatait is képes ellátni.

További információk


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Raytac BLE-modulok a TME kínálatában appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Átadták Magyarország legnagyobb egyterű gyártói gyógyszerkésztermék-raktárát]]> https://www.muszaki-magazin.hu/?p=40468 2026-10-15T14:43:30Z 2026-10-15T12:12:45Z Az új, 30 000 raklap tárolására alkalmas fóti disztribúciós központ stratégiai jelentőségű az Egis Gyógyszergyár Zrt. számára: a vállalat gyártói működéséhez kapcsolódó késztermék-logisztikai hátteret erősíti, és a növekvő termelési volumenhez igazodva támogatja a belföldi, valamint a több mint 100 országra kiterjedő nemzetközi piacok kiszolgálását. Újabb stratégiai fejlesztéssel bővíti raktározási és késztermék-elosztási kapacitásait az Egis Gyógyszergyár […]

The post Átadták Magyarország legnagyobb egyterű gyártói gyógyszerkésztermék-raktárát appeared first on Műszaki Magazin.

]]>
Az új, 30 000 raklap tárolására alkalmas fóti disztribúciós központ stratégiai jelentőségű az Egis Gyógyszergyár Zrt. számára: a vállalat gyártói működéséhez kapcsolódó késztermék-logisztikai hátteret erősíti, és a növekvő termelési volumenhez igazodva támogatja a belföldi, valamint a több mint 100 országra kiterjedő nemzetközi piacok kiszolgálását.

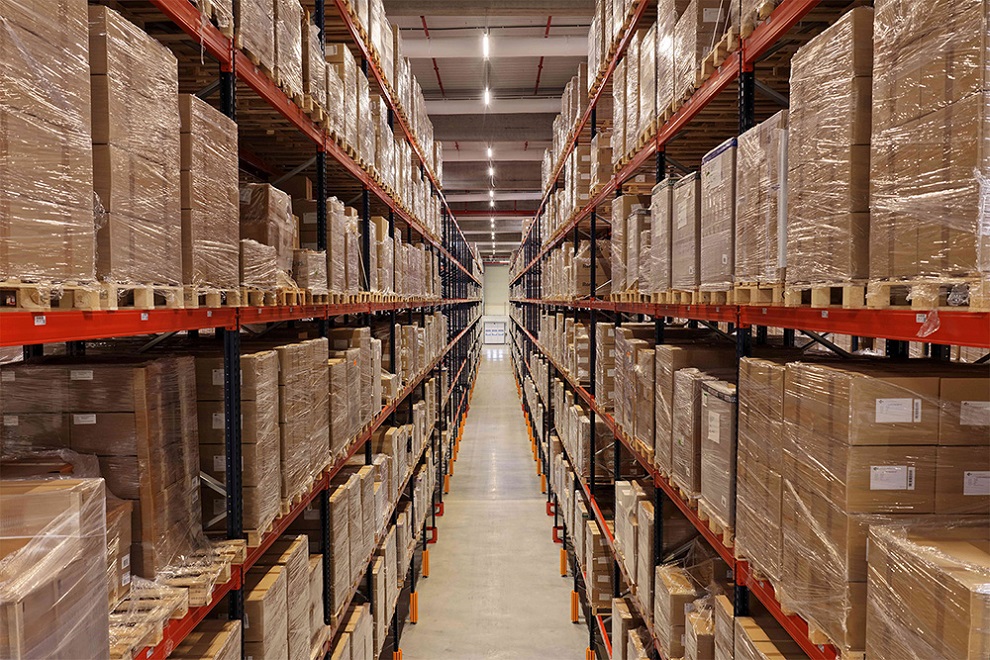
Újabb stratégiai fejlesztéssel bővíti raktározási és késztermék-elosztási kapacitásait az Egis Gyógyszergyár Zrt. A 30 000 raklap tárolására alkalmas létesítmény Magyarország legnagyobb egyterű gyártói gyógyszerkésztermék-raktára.

A HelloParks fóti ipari parkjában kialakított létesítmény közel 20 ezer négyzetméter alapterületű, ebből mintegy 1000 négyzetméter az irodaterület. Mindennapi üzemeltetésében közel 60 Egis-munkatárs vesz részt. Az új disztribúciós központ az Egis késztermékeinek tárolását biztosítja, és innen történik a belföldi és exportirányú vevők kiszolgálása, így a fóti központ közvetlenül támogatja az Egis több mint 100 országra kiterjedő nemzetközi piaci jelenlétét is.

Az új disztribúciós központra a növekvő termelési volumenek és az ezzel együtt bővülő tárolási igények miatt volt szükség. A vállalat az elmúlt időszakban ugyanis több stratégiai fejlesztéssel erősítette magyarországi gyógyszeripari értékláncát. A fóti beruházás lehetővé teszi, hogy az Egis a korábbinál egységesebb, átláthatóbb és hatékonyabb raktározási működést alakítson ki, miközben korszerűbb hátteret biztosít a vevői igények teljesítéséhez.

Mindez azért is fontos, mert Európában az elmúlt években kiemelt kérdéssé vált a gyógyszerellátási láncok stabilitása és ellenállóképessége. A gyógyszeripari logisztika stratégiai jelentőségét az adja, hogy a késztermékek tárolása és kiszállítása szigorúan szabályozott körülmények között történik: a megfelelő minőség, rendelkezésre állás és nyomon követhetőség közvetlenül kapcsolódik a betegek biztonságos ellátásához. Az Egis fóti fejlesztése saját működési területén ezt a tágabb iparági törekvést támogatja: a korszerű, egységes késztermék-logisztikai háttér a gyártást követő folyamatok átláthatóságát, tervezhetőségét és hatékonyságát erősíti. 

„A 30 000 raklap tárolására alkalmas fóti létesítménnyel Magyarország legnagyobb egyterű gyártói gyógyszerkésztermék-raktárát alakítottuk ki. Erre a fejlesztésre az Egis hazai piaci szerepe, növekvő termelési volumene és több mint 100 országra kiterjedő exporttevékenysége miatt is szükség volt. A forgalmazott dobozszám alapján Magyarországon első helyen állunk a gyógyszerpiacon, ezért is különösen fontos, hogy a gyártást korszerű, egységes és megbízható késztermék-logisztikai háttér támogassa. Ezzel is biztosítva, hogy termékeink időben juthassanak el a betegekhez.”

– mondta Poroszlai Csaba, az Egis Gyógyszergyár Zrt. vezérigazgatója.

„Az Egisszel kötött megállapodás jól mutatja, hogy a korszerű, fenntartható és magas műszaki színvonalú ipari ingatlanok a gyógyszeripari szereplők számára is stratégiai jelentőségű működési hátteret biztosítanak. Öröm számunkra, hogy a HelloParks fóti megaparkja ad otthont ennek a kiemelt fejlesztésnek”

– mondta Nemes Rudolf, a HelloParks vezérigazgatója.

A raktár kialakítása megfelel a modern gyógyszeripari követelményeknek és az európai hatósági elvárásoknak: biztosítja a késztermékek szabályozott tárolását, a 2–8 °C-os, valamint a 15–25 °C-os temperálási feltételeket, továbbá teljesíti a szigorú környezetvédelmi és tűzvédelmi előírásokat. A gyógyszeripari működés speciális elvárásaihoz igazodva a létesítmény egyedi műszaki kialakítással és hőmérséklet-szabályozási megoldásokkal rendelkezik; a működést Egis-munkatársak, Egis-eszközök és a vállalat saját IT-rendszere támogatják.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Átadták Magyarország legnagyobb egyterű gyártói gyógyszerkésztermék-raktárát appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[A Sandvik Coromant 90%-kal csökkenti a szerszámadapterek karbonlábnyomát a most bevezetett újragyártási szolgáltatás révén]]> https://www.muszaki-magazin.hu/?p=40464 2026-10-15T12:10:32Z 2026-10-15T12:10:32Z A használt Silent Tools™ adapterekből kinyert keményfém alkatrészeket új szerszámokban használják fel A fémforgácsolás során használt anyagok közül a volfrám a leginkább erőforrás-igényes anyag. Egy csillapított forgóadapter esetében, amelynek szerszámteste keményfémmel van megerősítve, a volfrám tartalmú alkatrészek a szerszám teljes szén-dioxid-lábnyomának több mint 90%-áért felelősek*. A volfrám árának emelkedése, az anyagok nehezebb elérhetősége, és azon […]

The post A Sandvik Coromant 90%-kal csökkenti a szerszámadapterek karbonlábnyomát a most bevezetett újragyártási szolgáltatás révén appeared first on Műszaki Magazin.

]]>
A használt Silent Tools™ adapterekből kinyert keményfém alkatrészeket új szerszámokban használják fel

A fémforgácsolás során használt anyagok közül a volfrám a leginkább erőforrás-igényes anyag. Egy csillapított forgóadapter esetében, amelynek szerszámteste keményfémmel van megerősítve, a volfrám tartalmú alkatrészek a szerszám teljes szén-dioxid-lábnyomának több mint 90%-áért felelősek*. A volfrám árának emelkedése, az anyagok nehezebb elérhetősége, és azon nyomás miatt, hogy a gyártók érvényesítsék a fenntarthatóságot, a használt szerszámokban található alkatrészek olyan értéket képviselnek, amely alapvetően elvész a teljes szerszám újrahasznosításával. A Sandvik Coromant bemutatja az újragyártott Silent Tools™ rezgéscsillapító esztergaadapterét, amelynek gyártása során az említett alkatrészeket visszanyerik, majd új szerszámokban hasznosítják újra.

A kiindulópont egy ügyféltől származott. Amikor egy Silent Tools™ rúd élettartama vége felé közeledett, megfigyelték, hogy alkatrészei továbbra is jelentős értéket képviseltek, és felvetették, vajon létezik-e jobb megoldás a teljes szerszám kidobása helyett. Erre a kérdésre épül a most bevezetett újragyártási folyamat.

A Silent Tools™ adapter keményfémmel megerősített gyűrűi a szerszám legértékesebb és leginkább erőforrás-igényes alkatrészei, és gyakran jó állapotban vannak még akkor is, ha magát az adaptert ki kell cserélni. A hagyományos gyakorlat szerint a teljes szerszámot újrahasznosították. Az újragyártási folyamatban a visszaküldött adaptereket szétszerelik, megvizsgálják, megtisztítják és minőségi szempontból ellenőrizi a gyűrűket, mielőtt új szerszámokban használnák fel azokat. Az alkatrészek ilyen módon történő újrahasznosítása csökkenti az új nyersanyagok iránti igényt, jelentősen csökkenti a feldolgozási lépések számát, és ennek megfelelően csökkenti a CO2-kibocsátást is.

A fémforgácsoló iparágban az anyagmozgás egyirányú, a gyártóegységből a vevő felé tart. Az újragyártáshoz körkörös üzleti modellt kell bevezetni.

„Ez mára azért lehetséges, mert kialakítottunk egy visszaáramlási rendszert”

– mondja Ella Berglund, Sandvik Coromant globális ellátási lánc tervezője, aki egyúttal a kísérleti projektet is vezette.

„Az értékes alkatrészek az ügyfelektől visszakerülnek a fenntartható gyártási folyamatba, ahol a készülő szerszámokban újrahasznosíthatók. A projekt legkielégítőbb része az volt, hogy részese lehettünk egy folyamatnak, mely eredményeképpen az ügyfélelképzelés globális szolgáltatássá vált.”

A környezetvédelmi hatás számszerűsíthető. A volfrám alkatrészek újrahasznosított anyaggal való helyettesítése 40%-kal csökkenti az adapter szén-dioxid-lábnyomát, míg azok újrafelhasználása akár 90%-os csökkenést is eredményez.

Egy újragyártott adapter az újéval azonos minőséget és teljesítményt biztosít, és ugyanazok a garanciák vonatkoznak rá. Az ajánlat jelenleg a 25 mm-nél (1 col) nagyobb, keményfémmel megerősített Silent Tools™ adapterekre vonatkozik, beleértve a standard, a speciális és az érzékelővel felszerelt Silent Tools™ Plus változatokat is.

„A visszaküldött szerszám garancia és funkcionalitás szempontjából megfelel az új szerszámnak”

– mondja Åke Axner, a Sandvik Coromant Silent Tools™ szerszámokért felelős globális termékmenedzsere.

„Ezzel a feltétellel vágtunk egyáltalán bele. Akkor tudunk fenntartható megoldásról beszélni, ha az ügyfeleknek semmiről nem kell lemondaniuk cserébe.”

A legtöbb ügyfél számára ez az érvelés gazdaságossági és környezetvédelmi szempontból is fontos. Az újragyártott adapterek költsége alacsonyabb, mint az új adaptereké, és a használt adaptereket visszaküldő ügyfelek fenntarthatósági bónuszt kapnak, melyet a visszaküldött szerszám átmérője alapján számolnak ki és érvényesítenek a csereszerszám esetében. Egy olyan szerszám visszaküldése, melyet ellenkező esetben újrahasznosítottak volna, ennek megfelelően csökkenti a következő szerszám költségét, ami a volfrám emelkedő ára és a nyersanyagellátás szűkülése miatt egyre komolyabb érv.

Az eljárást továbbá úgy alakították ki, hogy a lehető legkevesebb adminisztratív terhet rója az ügyfélre. A vevő, akinek már nincs szüksége az adapterre, árajánlatot kér meglévő Sandvik Coromant kapcsolattartóján keresztül. A csereszerszámnak pedig nem kell megegyeznie a visszaküldött szerszám méretével és specifikációjával, így a gyártók a visszaküldött szerszámot az aktuális gyártási követelményekhez igazíthatják. A rendelés leadásakor az ügyfél elküldi a használt adaptert a legközelebbi Sandvik Coromant gyártóegységbe, és már készen is van. 

Ezt követően a Sandvik Coromant felel a belső szállításért, a szétszerelésért, a minőség-ellenőrzésért, a gyártásért és a kiszállításért. Ha nincs elegendő, megfelelő méretű gyűrű, akkor új gyűrűkkel egészítik ki a szerszámot. Ha egy ügyfél adaptert küld vissza, a csereszerszámon érvényesíthető fenntarthatósági bónuszt kap, melyet a visszaküldött szerszám átmérője alapján számolnak ki.

Jelenleg a keményfémmel megerősített gyűrűkkel foglalkozunk, de a jövőben további szerszámokra is kiterjeszthető a hatály.

„Elméletben könnyű a körforgásról beszélni”

– folytatja Berglund.

„Ha megtapasztaljuk, hogy a visszaküldött szerszámok visszakerülnek a folyamatba, és egy új szerszám részévé válnak, máris kézzelfoghatóvá válik az elgondolás.”

A szolgáltatás jelenleg Európában, az USA-ban és Kanadában érhető el, és hamarosan további piacokra is kiterjesztjük. A rendelkezésre állás és a visszaküldési eljárás piaconként eltérő lehet, ezért kérjük ügyfeleinket, hogy forduljanak a helyi Sandvik Coromant képviselőjükhöz.

Az újragyártott Silent Tools™ adapterek áttekintése

  • Silent Tools™ esztergaadapterek újragyártási folyamata, visszanyert keményfém-megerősítésű gyűrűk felhasználásával
  • Ugyanaz a minőség, teljesítmény és garancia, mint egy új adapter esetében – alacsonyabb költség mellett
  • 90%-os szén-dioxid-lábnyom csökkentés az újrafelhasználás révén, az anyag legmagasabb értékű újrafelhasználásával*
  • Alkalmas a 25 mm-nél (1 col) nagyobb standard, speciális és Silent Tools™ Plus adapterekhez
  • A csereszerszámnak nem kell megegyeznie a visszaküldött adapter méretével vagy specifikációjával
  • A cserére alkalmazott fenntarthatósági bónusz, amelyet a visszaküldött szerszám átmérője alapján számítanak ki
  • A hatály a jövőben kiterjeszthető további alkatrészekre is

*A „Cradle to gate” elv alkalmazásával, szűz volfrámanyag felhasználásával. Számítás a Simapro segítségével.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post A Sandvik Coromant 90%-kal csökkenti a szerszámadapterek karbonlábnyomát a most bevezetett újragyártási szolgáltatás révén appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz]]> https://www.muszaki-magazin.hu/?p=40459 2026-10-16T17:45:15Z 2026-10-15T12:08:00Z A Stratasys F770 ipari FDM 3D nyomtató nagy építési térfogatával, hosszú idejű folyamatos működésével, szabályozott hőmérsékletű építőkamrájával és optimalizálható nyomtatási paramétereivel kínál megoldást a nagyformátumú additív gyártáshoz. Az ipari 3D nyomtatás egyik legfontosabb előnye a gyorsaság és a rugalmasság. Egy szükséges pótalkatrész, gyártástámogató eszköz vagy funkcionális prototípus additív technológiával gyakran lényegesen rövidebb idő alatt elkészíthető, […]

The post Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz appeared first on Műszaki Magazin.

]]>
A Stratasys F770 ipari FDM 3D nyomtató nagy építési térfogatával, hosszú idejű folyamatos működésével, szabályozott hőmérsékletű építőkamrájával és optimalizálható nyomtatási paramétereivel kínál megoldást a nagyformátumú additív gyártáshoz.

Az ipari 3D nyomtatás egyik legfontosabb előnye a gyorsaság és a rugalmasság. Egy szükséges pótalkatrész, gyártástámogató eszköz vagy funkcionális prototípus additív technológiával gyakran lényegesen rövidebb idő alatt elkészíthető, mint hagyományos gyártási eljárásokkal. A nagyméretű alkatrészek előállítása azonban különleges követelményeket támaszt a berendezésekkel, az alapanyag-ellátással és a gyártási folyamat szabályozásával szemben.

A méretek növekedésével hosszabb gyártási idővel és nagyobb alapanyag-felhasználással kell számolni. Egy többnapos nyomtatási folyamatnál alapvető követelmény a megfelelő alapanyag-kapacitás, a folyamatos és megbízható működés, valamint a méretpontosság megőrzése. A magas, karcsú geometriák esetében a nyomtatás közben fellépő rezgések is problémát jelenthetnek, ezért szükség lehet megfelelő támaszszerkezetek és stabilizáló falak alkalmazására.

A nagyformátumú FDM technológia további kihívása a hőmérsékleti viszonyok szabályozása. Az építőtér különböző pontjain kialakuló hőmérséklet-különbségek belső feszültségeket, felhajlást és vetemedést okozhatnak. Ezek a jelenségek különösen a nagy alapterületű vagy magas alkatrészek esetében veszélyeztethetik a geometriai pontosságot és a gyártás sikerességét.

Közel 370 literes építési térfogat

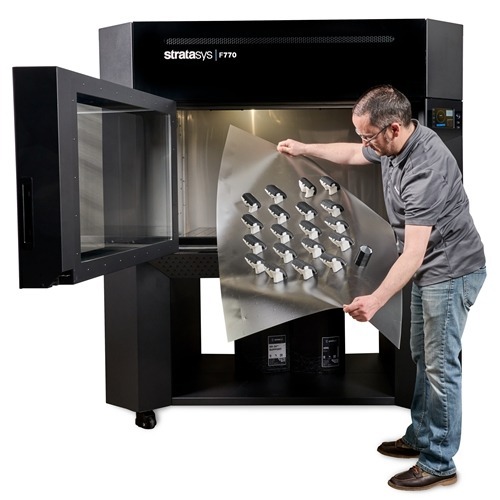
A Stratasys F770 berendezést kifejezetten a megbízható, nagyformátumú FDM 3D nyomtatás követelményeihez fejlesztették. A közel 370 literes építési térfogattal rendelkező rendszer akár 1170 milliméter hosszúságú alkatrészek egy darabban történő előállítására is alkalmas. Ez jelentős előnyt kínál azoknál a konstrukcióknál, amelyeket kisebb nyomtatókon több részre bontva kellene legyártani, majd utólag összeilleszteni.

A nagy építési tér nemcsak a munkadarabok méretét növeli, hanem egyszerűsítheti a teljes gyártási folyamatot is. Az egy darabban történő előállítás megszüntetheti a részegységek külön gyártásából, illesztéséből és rögzítéséből adódó többletfeladatokat. Ez különösen nagyméretű prototípusok, szerelőkészülékek, gyártástámogató eszközök és egyedi szerszámok esetében jelenthet idő- és költségmegtakarítást.
Akár 140 órás folyamatos nyomtatás

A nagyméretű alkatrészek gyártásánál az egyik meghatározó tényező az alapanyag-ellátás folyamatossága. Egy több napig tartó nyomtatási feladat megszakadása jelentős idő- és anyagveszteséget okozhat, ezért a megfelelő kapacitású alapanyag-tárolás kiemelt fontosságú.

Az F770 alapanyag-kazettái egyenként közel 3,3 liter alapanyagot tartalmaznak, ami a berendezés számára akár 140 órányi folyamatos nyomtatást is lehetővé tesz. Ez különösen előnyös a hosszú gyártási ciklusok során, amikor a kezelői beavatkozások számának csökkentése és az üzembiztos működés alapvető követelmény.

A hosszú idejű nyomtatás során ugyanakkor nemcsak az alapanyag mennyisége, hanem a folyamat stabilitása is meghatározó. A nagy alkatrészek gyártásánál a megfelelő hőmérsékleti környezet biztosítása jelentősen csökkentheti a hibás darabok keletkezésének kockázatát.

Az F770 teljesen fűtött építőkamrája egyenletes hőmérsékleti viszonyokat biztosít a teljes építési térfogatban. A szabályozott környezet mérsékli a lehűlésből eredő belső feszültségeket, ezáltal csökkenti a felhajlás és a vetemedés veszélyét. A megoldás különösen fontos olyan nagyméretű alkatrészeknél, amelyeknél a méretpontosság és az alakstabilitás alapvető követelmény.

A nyomtatási paraméterek optimalizálása

A nagyformátumú additív gyártás gazdaságosságát jelentős mértékben befolyásolja a nyomtatási paraméterek megfelelő megválasztása. A munkadarab tájolása, a kitöltési sűrűség és a rétegvastagság egyaránt hatással van a gyártási időre, az alapanyag-felhasználásra, a mechanikai tulajdonságokra és a felületi minőségre.

Az F770 három választható rétegvastagságot kínál, így a gyártási folyamat az adott alkalmazás követelményeihez igazítható. Nagyobb rétegvastagság alkalmazásával rövidíthető a nyomtatási idő, míg a finomabb rétegek jobb felületi minőséget és részletgazdagabb geometriát eredményezhetnek.

A berendezéshez alkalmazható GrabCAD Print és Insight szoftverek további optimalizálási lehetőségeket biztosítanak. Az Adaptive Slice funkció lehetővé teszi a rétegvastagság geometriához igazodó változtatását. Azokon a területeken, ahol a geometria ezt megengedi, vastagabb rétegek alkalmazásával gyorsítható a gyártás, míg a részletgazdag felületeken finomabb rétegek használhatók.

A kitöltési sűrűség megfelelő beállításával szintén jelentős megtakarítás érhető el. A kisebb kitöltési arány csökkentheti az alapanyag-felhasználást és a gyártási időt, míg a nagyobb kitöltési sűrűség az adott konstrukció mechanikai követelményeinek teljesítését segítheti. A megfelelő paraméterek kiválasztása ezért minden esetben az alkatrész rendeltetésétől, terhelésétől és a szükséges felületi minőségtől függ.
Összetett geometriák oldható támaszanyaggal

A nagyformátumú alkatrészek nem feltétlenül rendelkeznek egyszerű geometriával. A túlnyúlások, belső csatornák, üregek és összetett felületek előállítása megfelelő támaszszerkezetek nélkül sok esetben nem valósítható meg.

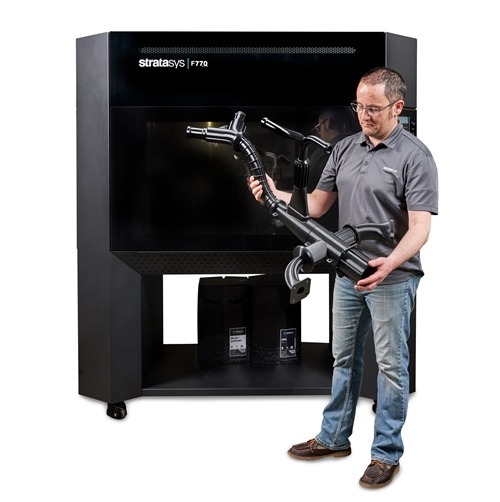
A Stratasys F770 oldható támaszanyag alkalmazását is lehetővé teszi, amely jelentősen növeli a konstrukciós szabadságot. A technológia segítségével olyan összetett geometriák is elkészíthetők, amelyeknél a hagyományos, mechanikusan eltávolítható támaszanyagok alkalmazása nehézkes vagy nem megoldható.

A támaszanyag kiválasztása az utófeldolgozás időigényét is befolyásolja. A könnyen hozzáférhető felületeken a mechanikus eltávolítás gyorsabb megoldást jelenthet, míg belső csatornák és nehezen elérhető geometriák esetében az oldható támaszanyag használata kínál előnyt.

A megfelelő támaszszerkezetek kialakítása emellett a magas alkatrészek stabilitásában is fontos szerepet játszik. A nyomtatás során fellépő rezgések megfelelő alátámasztással és stabilizáló szerkezetekkel mérsékelhetők, ami hozzájárulhat a geometriai pontosság megőrzéséhez.

Kevesebb alkatrész, egyszerűbb gyártás

A Stratasys F770 egyik legfontosabb előnye, hogy számos esetben lehetővé teszi a korábban több részből összeállított konstrukciók egyetlen darabban történő előállítását. Ez nemcsak az utólagos szerelési műveleteket csökkentheti, hanem a tervezési folyamatot is egyszerűsítheti.

A hagyományos megközelítés szerint egy nagyméretű alkatrészt gyakran már a tervezés során kisebb egységekre kell bontani, figyelembe véve az összeillesztés, a rögzítés és az esetleges utómegmunkálás követelményeit. Az egy darabban történő 3D nyomtatás ezzel szemben lehetőséget kínál a konstrukció egységes kialakítására, csökkentve az alkatrészek számát és az összeépítésből eredő hibalehetőségeket.

Ez különösen előnyös lehet nagyméretű funkcionális prototípusok, gyártó- és szerelőkészülékek, ellenőrző sablonok, valamint egyedi ipari szerszámok előállításánál. A technológia a termékfejlesztési folyamatokat is felgyorsíthatja, mivel a konstrukciós módosítások után az új változatok közvetlenül, külön szerszámgyártás nélkül elkészíthetők.

A nagyformátumú additív gyártás szerepe az iparban

A nagyformátumú 3D nyomtatás fejlődése új lehetőségeket teremt a gyártóvállalatok számára. A technológia alkalmazásával olyan alkatrészek és gyártástámogató eszközök készíthetők el házon belül, amelyek előállítása korábban több gyártási műveletet vagy külső beszállítók bevonását igényelte.

A Stratasys F770 a nagy építési térfogatot hosszú idejű folyamatos működéssel, szabályozott hőmérsékletű építőkamrával, oldható támaszanyaggal és fejlett szoftveres optimalizálási lehetőségekkel kombinálja. Ezek a tulajdonságok együttesen támogatják a nagyméretű alkatrészek megbízható és gazdaságos előállítását.

A technológia ipari jelentősége ugyanakkor nem pusztán az előállítható alkatrészek méretében rejlik. Legalább ilyen fontos a tervezési szabadság növekedése, a gyártási folyamatok egyszerűsítése és az átfutási idők csökkentésének lehetősége. A megfelelően megválasztott technológiai paraméterekkel a nagyformátumú FDM nyomtatás a hagyományos gyártási eljárások hatékony kiegészítőjévé válhat, különösen az egyedi és kis darabszámú ipari alkalmazásokban.

A Magyarországon a VARINEX által kínált Stratasys F770 így olyan megoldást jelenthet a gyártóvállalatok számára, amely a nagy méretű alkatrészek előállítását a megbízhatóság, a rugalmasság és a gyártási hatékonyság követelményeivel kapcsolja össze.

www.varinex.hu


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz appeared first on Műszaki Magazin.

]]>
Gál Tamás <![CDATA[Kerülje el a gépek leggyakoribb kenési hibáit!]]> https://www.muszaki-magazin.hu/?p=40445 2026-10-14T11:29:52Z 2026-10-14T11:24:00Z A megfelelő kenés a gépek megbízható és gazdaságos működésének egyik alapfeltétele, mégsem kap minden esetben kellő figyelmet a mindennapokban. A helytelen kenési gyakorlat komoly műszaki és gazdasági következményekkel jár. A kenőanyag kiválasztása, a szennyeződések jelenléte, a kenőanyagok keveredése, valamint a hibás kenési mennyiség vagy gyakoriság egyaránt gyorsíthatja a kopást, növelheti a meghibásodások számát, és váratlan […]

The post Kerülje el a gépek leggyakoribb kenési hibáit! appeared first on Műszaki Magazin.

]]>
Advertisement
A megfelelő kenés a gépek megbízható és gazdaságos működésének egyik alapfeltétele, mégsem kap minden esetben kellő figyelmet a mindennapokban. A helytelen kenési gyakorlat komoly műszaki és gazdasági következményekkel jár. A kenőanyag kiválasztása, a szennyeződések jelenléte, a kenőanyagok keveredése, valamint a hibás kenési mennyiség vagy gyakoriság egyaránt gyorsíthatja a kopást, növelheti a meghibásodások számát, és váratlan gépleállásokhoz vezethet. Ezek a hibák sok esetben egyszerű intézkedésekkel vagy minimális beruházással megelőzhetők lennének.

A megelőzést nehezíti, hogy a kenési problémák következményei gyakran csak később válnak láthatóvá. Mire a szokatlan zaj, a túlmelegedés, a fokozott rezgés vagy a teljesítményromlás észlelhetővé válik, a károsodás már előrehaladott lehet, és a gyökérok felkutatása helyett sokszor csak a hibaelhárításra marad idő. Ezért érdemes a hibák kialakulásának okait már a kenési folyamat egyes lépéseinél felismerni és kiküszöbölni.

Tipikus hiba például a nem megfelelő viszkozitású vagy teljesítményszintű kenőanyag kiválasztása. A gyártói előírások mellett mindig figyelembe kell venni a berendezés tényleges üzemeltetési körülményeit is: a terhelést, a hőmérsékletet, a működési sebességet, a környezeti tényezőket és a szennyeződéseket.

Gyakori kockázat a kenőanyagok keveredése is. Ha ugyanazokat a kannákat, tölcséreket vagy szivattyúkat többféle olajhoz használják, az eltérő viszkozitású, bázisolajú vagy adalékrendszerű termékek összekeveredhetnek. Ennek következménye lehet a viszkozitás és az adalékrendszer megváltozása, a habzás, a vízelválás romlása, a kopásvédelem csökkenése, a szűrőeltömődés, a lerakódásképződés és az olajélettartam csökkenése.

Fontos továbbá a megfelelő mennyiség és kenési gyakoriság. Az alulkenés növeli a súrlódást és a kopást, a túlkenés pedig túlmelegedést, szivárgást és felesleges kenőanyag-felhasználást okozhat. A por, a víz és az egyéb szennyeződések bejutása szintén kockázatot jelent, különösen az érzékeny, kis illesztési hézagokkal működő berendezéseknél.

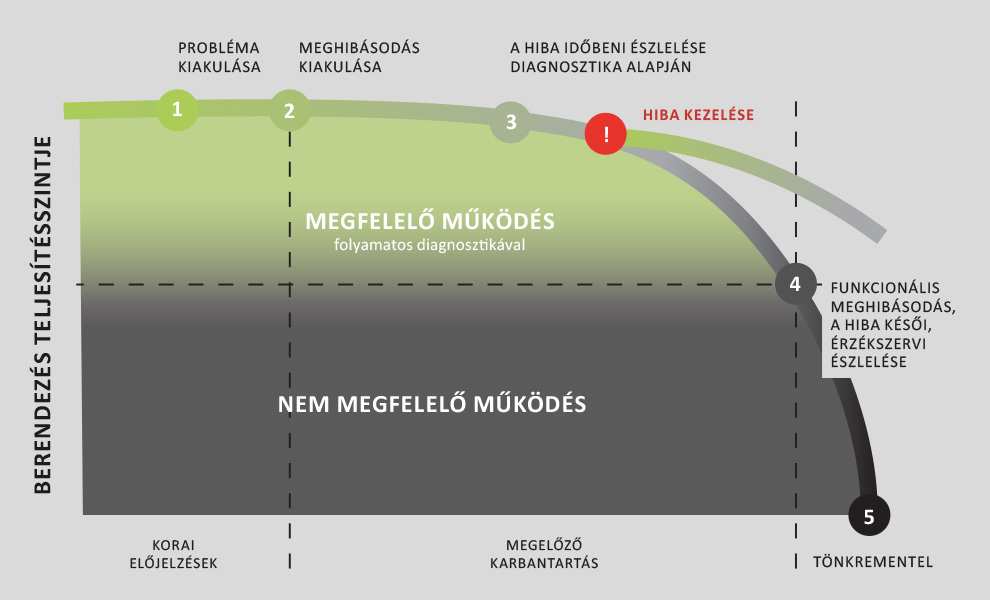
A hibák megelőzésének alapja a tudatos, dokumentált kenésgazdálkodás, amely során nem csupán az a kérdés, milyen kenőanyagot használnak, hanem az is, hogy elvégzik-e a megfelelő időben a kenési feladatot, hogyan tárolják, kezelik és juttatják el a kenőanyagot a megfelelő kenési pontra. Kenési térképpel, egyértelmű jelölésekkel, elkülönített eszközökkel, megfelelő tárolással, rendszeres oktatással és állapotfelügyeleti módszerekkel jelentősen csökkenthető a tévesztések és a nem tervezett leállások kockázata. A megfelelő diagnosztikai ellenőrzés pedig segíthet abban, hogy a rendellenességek még a komolyabb meghibásodás előtt felismerhetők legyenek.

Hogyan építhető fel mindez a gyakorlatban?

A MOL LubTech szakmai podcastja és kapcsolódó whitepapere részletesebben is bemutatja a leggyakoribb kenési hibákat, azok következményeit és megelőzésük lehetőségeit. További kenéstechnikai tudásanyagokért látogasson el a MOL LubTech oldalára.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Kerülje el a gépek leggyakoribb kenési hibáit! appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[A Renishaw bemutatta, hol a hatékonyság kulcsa]]> https://www.muszaki-magazin.hu/?p=40439 2026-10-14T07:45:36Z 2026-10-14T05:00:40Z Így lehet 1300 százalékos nyereségnövekedést elérni A Renishaw Hungary Kft. harmadik alkalommal rendezte meg a DMG MORI Hungary Kft.-vel közösen a Renishaw – DMG MORI Technológiai Napokat. A nemzetközileg is elismert méréstechnológiai cég szakemberei magasra tették a lécet az Élő Üzem című műszaki meló(s)drámával, de ezúttal is sikerült újat mutatniuk a közönségnek. A résztvevők két […]

The post A Renishaw bemutatta, hol a hatékonyság kulcsa appeared first on Műszaki Magazin.

]]>
Így lehet 1300 százalékos nyereségnövekedést elérni

A Renishaw Hungary Kft. harmadik alkalommal rendezte meg a DMG MORI Hungary Kft.-vel közösen a Renishaw – DMG MORI Technológiai Napokat. A nemzetközileg is elismert méréstechnológiai cég szakemberei magasra tették a lécet az Élő Üzem című műszaki meló(s)drámával, de ezúttal is sikerült újat mutatniuk a közönségnek.

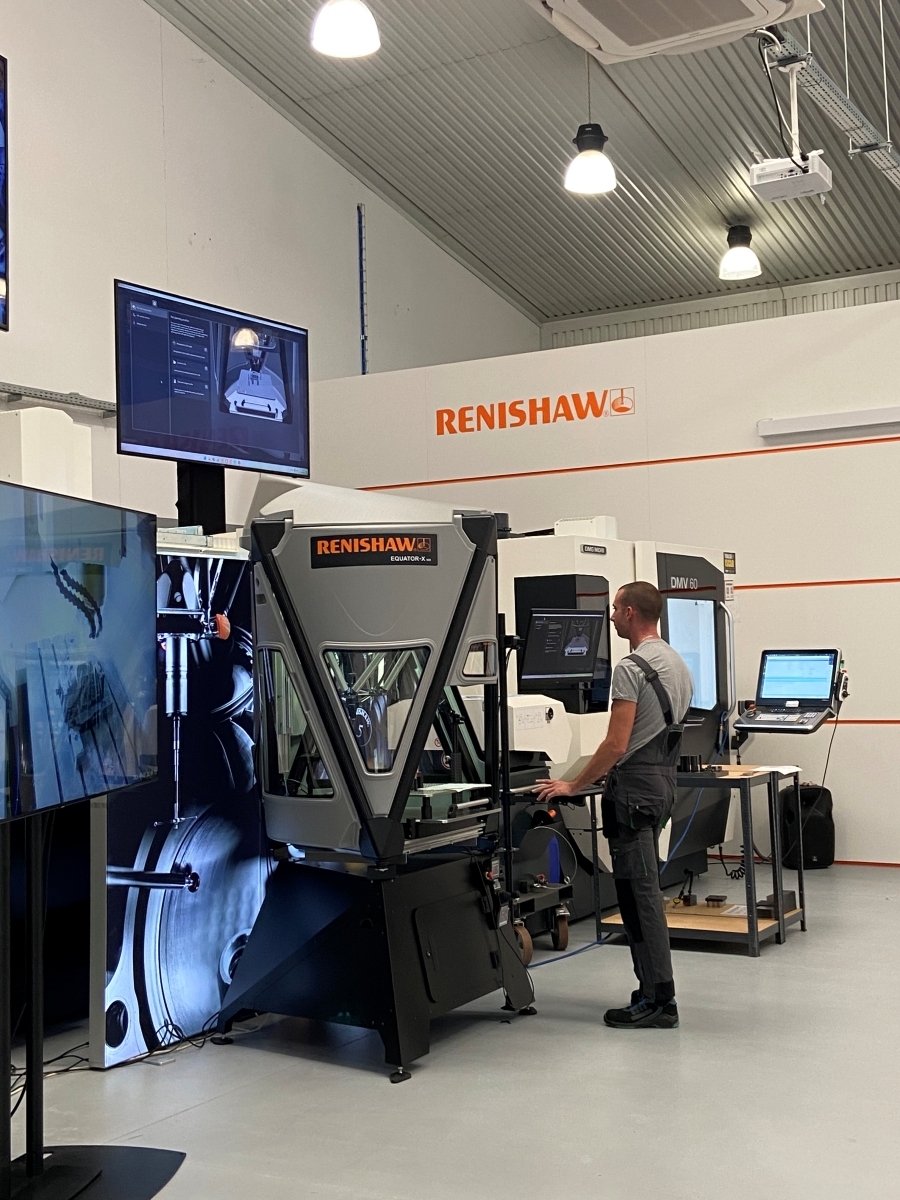
A résztvevők két eltérő gyártási folyamatot követhettek végig élőben, valamint itt láthatták először működés közben az Equator X kettős felhasználású mérőrendszert és a DMG MORI DMV 60-as és 110-es függőleges maróközpontjait is. A magyar méréstechnológia mestereit ezúttal a Gazdálkodj okosan társasjáték ihlette meg: a résztvevők a saját bőrükön érezhették, hogy a piac bizony nem játék.

A megoldás a ciklusidőn túl található

A vendégek az első bemutatón egy hazánkban jellemző gyártási környezetben találták magukat, ahol annak ellenére, hogy korszerű gépekkel dolgoztak, valamint a ciklusokban köztes és gyártásellenőrző méréseket is alkalmaztak, mégsem optimalizálták a lehető legjobban a gyártásukat.

A második bemutatón a Renishaw szakemberei az Equator-X használatával bemutatták, hogyan lehet drasztikusan növelni a nyereséget, javítani a gyártás hatékonyságát és rugalmasságát, alkalmazkodva a váratlan helyzetekhez is.

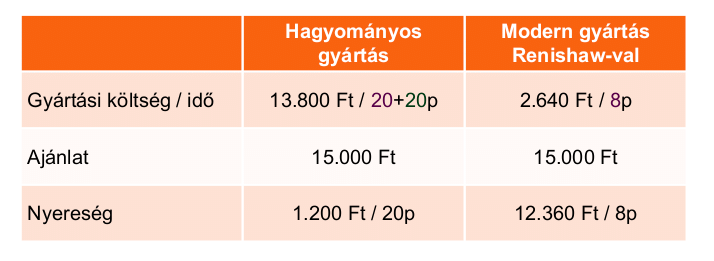
„Nem a ciklusidőben kell keresni azt a lyukat, amit ki akarunk tölteni – árulta el Baranyai Richárd, a Renishaw Hungary Kft. szerszámgépes alkalmazástechnikai csoportvezetője –, a megmunkálási cikluson nem fogunk annyit gyorsítani, hogy akkora nyereséget érjünk el, mint amit bemutattunk, de a mellékidőben igen! A célunk az volt, hogy megmutassuk azt, mik azok a mindennapi nehézségek, amelyek megoldásával időt lehet spórolni, hogy egy korrekció ne egy percig tartson, hanem három másodpercig. Ezt a közönség a saját szemével is láthatta: úgy gondolom az első gyártási ciklushoz képest a második gyártásban elért 1300 százalékos nyereségnövekedés egy nagyon jó szám.”

Nem is mérőgép, nem is Equator, mégis túlszárnyalja mindkettőt

Spéder István szerint az Equator X-et nem lehet bekategorizálni az eddig ismert mérőrendszerek közé. A szó szerinti értelmében nem csak mérőgép, nem is csak Equator, hanem mindkettő képességeivel rendelkezik és ezen túlmenően többletfunkciókat, feladatokat is ellát a gyártásban. Az Equator X egy teljesen újfajta mérőberendezés, de nem csak hardveres oldalról, hanem a Renishaw szoftveres részéről is. Az új platformon különböző modulok közül lehet választani, amelyek különböző gyártási szituációkban adnak megfelelő felhasználást a vásárlóknak.

„Az egyszerűsített mérőprogram-kezelő felület segítségével azok a gépkezelők is bátran és könnyedén tudnak mérési ciklusokat írni, akik nem rendelkeznek méréstechnikai szaktudással, nem ismerik a mérőszobán ismert alapszabályokat és a mérőgépprogramozást, de bizonyos mértékig értenek a technológiához és a gépbeállításokhoz. Legyen szó idegenáru-átvételről, előgyártmány-ellenőrzésről vagy egyszerűbb gyártásközi mérésekről, a gépkezelők az Equator X-el mérőszobai szintű koordináta-mérőgépes mérési jegyzőkönyveket tudnak készíteni, és azt a céges adatbázisba továbbítani.”

– árulta el Spéder István, a Renishaw Hungary Kft. mérőgépes alkalmazástechnikai csoportvezetője.

„A vendégek láthatták, hogy a gyártás során a maróközpont mellett, élőben programoztam az Equator X-szet. Operátorként pár perc alatt a semmiből készítettem egy mérőprogramot úgy, hogy életemben nem kezeltem mérőgépet – de mivel évekkel ezelőtt én is marósként dolgoztam, ismerem a szakmát, ismerem a műszaki rajzot. Az Equator X-el kaptam egy egyszerűen kezelhető gépet, amivel gyorsan le tudom magamnak mérni az alkatrészt olyan könnyen, mintha egy CNC gépen írnék egy programot.”

– emelte ki Baranyai Richárd, a Renishaw Hungary Kft. szerszámgépes csoportvezetője.

„Szerintem az Equator-X minden műhelyben megtalálja a helyét, legyen szó szériagyártásról vagy egyedi gyártásról, mindenhol segítség lesz és biztos vagyok benne, hogy egy éven belül megtérül az ára.”

– tette hozzá.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post A Renishaw bemutatta, hol a hatékonyság kulcsa appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Motek 2026 – Az intelligens automatizálás új irányai]]> https://www.muszaki-magazin.hu/?p=40435 2026-10-13T13:05:25Z 2026-10-13T13:05:25Z A robotika, a mesterséges intelligenciával támogatott képfeldolgozás és a rugalmas gyártási rendszerek kerültek a középpontba az október 6–8. között Stuttgartban megrendezett Motek 2026 szakkiállításon. A rendezvény megmutatta, hogy az ipari automatizálás jövőjét egyre inkább az intelligens technológiák összekapcsolása határozza meg. A 43. alkalommal megrendezett Motek, a gyártás- és szerelésautomatizálás nemzetközi szakkiállítása idén is a hatékonyabb, […]

The post Motek 2026 – Az intelligens automatizálás új irányai appeared first on Műszaki Magazin.

]]>
A robotika, a mesterséges intelligenciával támogatott képfeldolgozás és a rugalmas gyártási rendszerek kerültek a középpontba az október 6–8. között Stuttgartban megrendezett Motek 2026 szakkiállításon. A rendezvény megmutatta, hogy az ipari automatizálás jövőjét egyre inkább az intelligens technológiák összekapcsolása határozza meg.

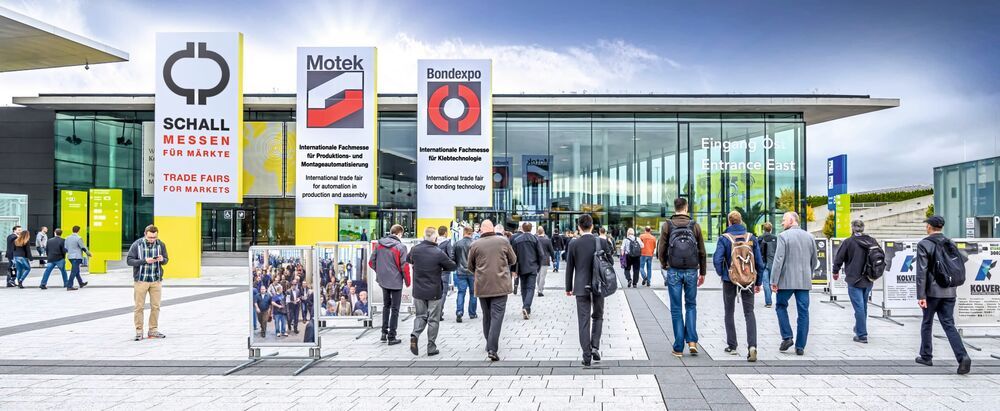
A 43. alkalommal megrendezett Motek, a gyártás- és szerelésautomatizálás nemzetközi szakkiállítása idén is a hatékonyabb, rugalmasabb és gazdaságosabb ipari termelés megoldásait helyezte előtérbe. A rendezvényt a 18. Bondexpo ragasztástechnológiai szakkiállítással közösen tartották meg. A háromnapos eseményen 152 kiállító mutatta be fejlesztéseit, a két szakkiállításra összesen 6385 szakmai látogató érkezett.

Az idei rendezvény egyik különlegessége a VISION nemzetközi képfeldolgozási szakkiállítással kialakított együttműködés volt. A két esemény egy időben, egymás melletti csarnokokban zajlott, így a látogatók közvetlenül megismerhették az ipari robotika, a gépi látás és az automatizált gyártástechnológia összekapcsolásának lehetőségeit.

Robotika és intelligens képfeldolgozás

A Motek 2026 egyik meghatározó témája az integrált automatizálás volt. A bemutatott technológiák a gyártási és szerelési folyamatok teljes láncát lefedték, az alkatrészek adagolásától és felismerésétől kezdve az anyagmozgatáson keresztül egészen a minőségellenőrzésig.

Kiemelt figyelmet kaptak a mesterséges intelligenciával támogatott kamerarendszerek, amelyek már nem csupán az elkészült termékek ellenőrzésére alkalmasak, hanem aktívan részt vehetnek a gyártási folyamatok irányításában is. A korszerű képfeldolgozó rendszerek felismerik az alkatrészek helyzetét és tájolását, így támogatják a robotizált megfogást, szerelést és válogatást.

A robottechnológia fejlődésében a rugalmasság és az egyszerűbb integrálhatóság került előtérbe. A kollaboratív robotok, a kompakt robotcellák és az intelligens adagolórendszerek különösen a kisebb sorozatú, gyakori termékváltásokkal működő gyártásban kínálnak új lehetőségeket. A kamerás felismeréssel kombinált robotrendszerek különböző geometriájú alkatrészek kezelésére is alkalmassá tehetők, csökkentve az átállásokhoz szükséges mechanikai módosításokat.

Digitális gyártástámogatás és minőségellenőrzés

A szakmai programban fontos szerepet kaptak a digitális munkautasítások és a mesterséges intelligenciával támogatott ellenőrzési megoldások. Ezek a rendszerek segíthetik az operátorokat az összetett szerelési folyamatokban, miközben hozzájárulhatnak a hibák csökkentéséhez és a gyártási folyamatok dokumentálhatóságához.

A Motekkel párhuzamosan megrendezett Bondexpo az automatizált ragasztási és adagolási technológiákat állította előtérbe. A robotizált anyagfelhordás, a pontos pozicionálás és az integrált minőségellenőrzés egyre fontosabb szerepet kap az autóipari, elektronikai és gépipari szerelési folyamatokban.

A rugalmasság a versenyképesség kulcsa

A Motek 2026 egyik legfontosabb tanulsága az volt, hogy az ipari automatizálás fejlődése már nem kizárólag a gyorsabb és nagyobb teljesítményű berendezésekről szól. A gyártóvállalatok számára egyre fontosabbá válik a különböző technológiák összehangolása, az egyszerűbb átállíthatóság és a termelési folyamatok intelligens felügyelete.

A robotika, a gépi látás és a mesterséges intelligencia összekapcsolása új lehetőségeket nyit a rugalmas gyártás előtt. A következő években azok a megoldások kerülhetnek előtérbe, amelyek a magas automatizáltság mellett gyors alkalmazkodást és gazdaságos üzemeltetést is biztosítanak.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Motek 2026 – Az intelligens automatizálás új irányai appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Az új KATA-tervezet lehetőség a kisvállalkozások megerősítésére]]> https://www.muszaki-magazin.hu/?p=40432 2026-10-13T13:03:53Z 2026-10-13T13:03:53Z A Vállalkozók és Munkáltatók Országos Szövetsége (VOSZ) üdvözli a kisadózó vállalkozások tételes adójának megújítására irányuló kormányzati szándékot. A 2026. október 6-án társadalmi egyeztetésre bocsájtott törvénytervezettel alapvetően egyetértünk: a változtatás megkönnyíti a legkisebb hazai vállalkozások adózását, ezzel hozzájárul a vállalkozói aktivitás növekedéséhez. A VOSZ korábban is kiállt a kisvállalkozói adózás egyszerűsítéséért, a legkisebb vállalkozások működését és […]

The post Az új KATA-tervezet lehetőség a kisvállalkozások megerősítésére appeared first on Műszaki Magazin.

]]>
A Vállalkozók és Munkáltatók Országos Szövetsége (VOSZ) üdvözli a kisadózó vállalkozások tételes adójának megújítására irányuló kormányzati szándékot. A 2026. október 6-án társadalmi egyeztetésre bocsájtott törvénytervezettel alapvetően egyetértünk: a változtatás megkönnyíti a legkisebb hazai vállalkozások adózását, ezzel hozzájárul a vállalkozói aktivitás növekedéséhez.

A VOSZ korábban is kiállt a kisvállalkozói adózás egyszerűsítéséért, a legkisebb vállalkozások működését és növekedését támogató, kiszámítható szabályozási környezet kialakításáért. Az új KATA-ról szóló tervezet irányát és tartalmát összességében támogatjuk. Az alábbiakban néhány javaslattal élünk annak érdekében, hogy az új KATA valóban a vállalkozók széles körének kínáljon vonzó és fenntartható adózási lehetőséget és a gazdaság fehéredését és az adminisztrációs terhek csökkentését is megfelelően szolgálja.

A tervezet egyik legfontosabb változása, hogy ismét lehetővé tenné a vállalkozások és más szervezetek részére történő számlázást. Kedvező változásként értékeljük, hogy a KATA-t a főállású vállalkozók mellett mellékállásúak, nyugdíjasok és tanulmányaik mellett vállalkozók is választhatnák.

A tervezet szerint a főállású kisadózók havi tételes adója 100 ezer, a nem főállásúaké 50 ezer forint lenne. Ez igen jelentős teher növekmény, mégis az az álláspontunk, hogy szükséges lépés, mert a KATA ezzel – és a tervezet szerinti értékkövetéssel – válhat fenntartható és az adórendszer többi elemével összhangba kerülő adózási formává. Az éves bevételi értékhatár 22 millió forintra emelését szintén időszerűnek tartjuk. A magasabb tételes adóhoz a főállású vállalkozók esetében magasabb társadalombiztosítási ellátási alap is társulna, amit a nyugdíj- és egyéb ellátási jogosultságok szempontjából fontos előre lépésnek tartunk.

A VOSZ megítélése szerint a tervezett változtatások gazdasági hatása összességében pozitív, még akkor is, ha az egyes vállalkozói csoportokat eltérően érinti. Előzetes modellszámításaink alapján egy évi 18 millió forint árbevételű, több vállalkozásnak szolgáltató informatikai vagy tanácsadó egyéni vállalkozó éves közterhe a jelenlegi átalányadózáshoz képest akár egymillió forinttal is csökkenhet. Egy évi 8 millió forint bevételű, lakossági ügyfeleknek dolgozó mellékállású vállalkozó megtakarítása meghaladhatja az évi félmillió forintot. Ugyanakkor a 80%-os költséghányadra jogosult szakmákban – például a fodrászoknál és a taxisoknál – a különbség jóval kisebb lehet, míg egyes nyugdíjas vállalkozók számára továbbra is az átalányadózás maradhat kedvezőbb.

Mindez arra utal, hogy az új KATA különösen az alacsony költséghányadú, tudásalapú szolgáltatások, valamint a mellékállású vállalkozások körében növelheti a vállalkozási kedvet, a vállalkozóvá válást, a kisebb szolgáltató vállalkozások piacra lépését, valamint a nagyobb vállalatok és a hazai mikrovállalkozások közötti beszállítói kapcsolatok kialakulását. A VOSZ szerint az új KATA egyik fontos szerepe lehet az induló vállalkozások támogatása. Az egyszerű és kiszámítható adózási környezet csökkentheti a vállalkozásalapítás kockázatait és hozzájárulhat a vállalkozói aktivitás további növekedéséhez. A szabályozás sikerének egyik legfontosabb mércéje az lehet, hogy képes-e a jelenleg informális vagy szürkegazdaságban működő tevékenységeket a legális gazdaság irányába terelni. A VOSZ szerint a megfelelően kialakított KATA hozzájárulhat az adózási fegyelem javulásához és a gazdaság további fehéredéséhez.

A kedvező változások mellett ugyanakkor több olyan rendelkezést is látunk, amely a vállalkozások egy részénél indokolatlan korlátozást vagy aránytalan terhet jelenthet. A VOSZ ezért az alábbi öt területen javasolja a tervezet továbbfejlesztését.

Mindenképpen indokoltnak látjuk a megrendelői koncentrációra vonatkozó 50%-os korlát felülvizsgálatát

A tervezet szerint megszűnne a KATA-jogosultság, ha a vállalkozó éves bevételének legalább fele egyetlen megrendelőtől, illetve annak kapcsolt vállalkozásaitól származik. A szabály nyilvánvaló céljával, a bújtatott foglalkoztatás megakadályozásával egyetértünk, azonban a korlát a valódi vállalkozói tevékenységet is akadályozhatja. Véleményünk szerint a szabályozásnak a tényleges gazdasági függőséget és a munkaviszony-jelleget lenne szükséges vizsgálnia, nem pedig önmagában a bevételek megoszlását. A vállalkozói önállóság megítélésénél ezért nagyobb jelentőséget kell tulajdonítani annak, hogy a vállalkozó saját üzleti kockázatot visel-e, önállóan szervezi-e a munkáját, saját eszközökkel dolgozik-e, illetve szabadon vállalhat-e más megbízásokat.

Számos olyan foglalkozást, hivatást azonosítottunk, amelyeknél a feladat természetéből adódóan hosszabb, több hónapos projekteken dolgoznak. Így egy nagyobb projekt átmenetileg az éves árbevétel jelentős részét biztosítja. Ez önmagában tehát számos esetben nem jelent munkaviszonyt, gondoljunk csak például a filmes és televíziós szakemberekre, produkciós munkatársakra, fotósokra és videósokra, építészekre, mérnökökre és műszaki tervezőkre, grafikusokra és illusztrátorokra, reklám- és marketing szakemberekre, a gazdaság számtalan területén dolgozó szakértőkre és tanácsadókra, kutatókra és projektalapon dolgozó szakemberekre, művészekre és más kreatív szakemberekre (a sor még hosszan folytatható). A VOSZ szerint az 50%-os szabály egy nem kívánt gazdasági ösztönzőt is létrehozhat. A vállalkozók egy része nem üzleti vagy szakmai megfontolásból, hanem kizárólag adózási okokból kényszerülhet megbízásait több szereplő között megosztani, illetve visszautasítani olyan projekteket, amelyek egyébként indokoltak és gazdaságilag hatékonyak lennének. A szabályozásnak nem szabad a piaci folyamatokat mesterségesen torzítania vagy a vállalkozások növekedését korlátoznia.

A VOSZ ezért az 50%-os küszöb emelését, illetve olyan kiegészítő feltételek kialakítását javasolja, amelyek a tényleges gazdasági önállóságot vizsgálják (utasítási jog, saját eszközök használata, munkaidő meghatározása stb.), és nem pusztán a megrendelők közötti bevételmegoszlást.

A volt munkáltatóra vonatkozó 24 hónapos tilalom enyhítése

A tervezet a korábbi munkáltató részére történő számlázást a munkaviszony megszűnését követő két évben kizárná. A VOSZ egyetért azzal, hogy az adózási szabályok nem ösztönözhetik a munkaviszonyok mesterséges vállalkozói jogviszonnyá alakítását. Ugyanakkor a két évre szóló általános tilalom túlzottan merev. A gazdaságban gyakori, hogy egy munkavállaló önálló vállalkozást indít, majd korábbi munkáltatójának is nyújt szolgáltatásokat, immár tényleges vállalkozói kockázatot vállalva. Javasoljuk, hogy a jogszabály az ilyen eseteket ne automatikusan zárja ki, hanem objektív, ellenőrizhető feltételek alapján különböztesse meg a valós vállalkozói tevékenységet a színlelt foglalkoztatástól (ld. fent).

A nyugdíjas vállalkozók adóterhének mérséklése

Az új KATA egyik előnye, hogy ismét lehetővé tenné a nyugdíjasok belépését a rendszerbe. Ugyanakkor a havi 50 ezer forintos tételes adó sok esetben meghaladhatja a nyugdíjas vállalkozók jelenlegi átalányadózás mellett fizetendő közterheit. Egy évi 8 millió forint bevételű, lakossági ügyfeleknek szolgáltató nyugdíjas tanácsadó esetében például a jelenlegi szabályok szerinti éves személyi jövedelemadó hozzávetőleg 370 ezer forint, míg az új KATA 600 ezer forint lenne. A VOSZ ezért indokoltnak tartja a nyugdíjas kisadózók számára alacsonyabb tételes adó vagy más, arányos kedvezmény lehetőségének vizsgálatát. A nyugdíjasok tudásának, tapasztalatának és gazdasági aktivitásának megőrzése nemcsak egyéni, hanem nemzetgazdasági érdek is.

A bevételi értékhatárok összehangolása és a növekedés ösztönzése

Kedvezőnek tartjuk a KATA éves bevételi értékhatárának 22 millió forintra emelését, valamint azt, hogy ez 2027-ben egybeesne az általános forgalmi adó alanyi mentességének értékhatárával. Ugyanakkor a határok átlépése jelentős többlet terhet és adminisztrációt okozhat, ami visszafoghatja a vállalkozások növekedési szándékát. A VOSZ ezért a két rendszer hosszabb távú összehangolását, az értékhatárok rendszeres, előre kiszámítható felülvizsgálatát (tervezhető valorizációt), valamint a határátlépéshez kapcsolódó adminisztráció egyszerűsítését javasolja. Olyan szabályozásra van szükség, amely nem az árbevétel visszafogására, vagy kiskapuk keresésére, hanem a vállalkozások fejlődésére ösztönöz.

Mindezek mellett, a digitalizáció ösztönzése és az adminisztráció további csökkentése érdekében a VOSZ támogatná az új KATA-hoz kapcsolódó adminisztráció további egyszerűsítését, ideértve a NAV által előkészített bevallási és adatszolgáltatási megoldások szélesebb alkalmazását. A legkisebb vállalkozások esetében az adminisztratív terhek csökkentése önmagában is versenyképességi tényező lehet.

A teljes adóterhelés és a versenysemlegesség vizsgálata

Az új KATA megítélésekor nem elegendő a havi tételes adó összegét vizsgálni. A KATA-t az átalányadózással és más választható adózási formákkal együtt, a személyi jövedelemadó, a társadalombiztosítási járulékok, a szociális hozzájárulási adó, valamint az ellátási jogosultságok figyelembevételével kell értékelni. Különösen fontos ez azért, mert 2027-ben az átalányadózás általános költséghányada 50%-ra emelkedik. Ennek megfelelően hasznos lehet egy vállalkozói tevékenységek és bevételi kategóriák szerint elkészített részletes hatásvizsgálat, amely bemutatja az egyes adózási formák közötti tényleges különbségeket, azok költségvetési hatásait, valamint a vállalkozói működésre gyakorolt várható következményeket. A vizsgálat egyúttal megfelelő alapot teremthet annak értékeléséhez, hogy az egyes adózási formák egymáshoz viszonyított szabályozása kiegyensúlyozott feltételeket biztosít-e az azonos piacon működő vállalkozások számára. Véleményünk szerint a jogalkotó célja, hogy a szabályozás ne teremtsen indokolatlan versenyelőnyt vagy versenyhátrányt az azonos piacon működő vállalkozások között.

Az október 14-ig meghirdetett társadalmi egyeztetés lehetőséget ad az észrevételek benyújtására, de a szabályozás gazdasági jelentősége ennél alaposabb szakmai párbeszédet indokol. A VOSZ közvetlen egyeztetést kezdeményez a Pénzügyminisztériummal, és javasolja a véleményezési határidő meghosszabbítását. Fontosnak tartjuk, hogy a törvény véglegesítése előtt az érintett vállalkozói kör bevonásával, konkrét vállalkozási modelleken is ellenőrizzék a tervezett szabályok hatásait.

Forrás: Vállalkozók és Munkáltatók Országos Szövetsége


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Az új KATA-tervezet lehetőség a kisvállalkozások megerősítésére appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[A sokoldalú fúrási portfólió mélyfuratfúrással bővül]]> https://www.muszaki-magazin.hu/?p=40427 2026-10-13T13:01:50Z 2026-10-13T13:01:50Z A mélyfuratfúrók új termékcsaládja kiterjeszti a CoroDrill® Dura 462 sokoldalú és megbízható teljesítményét akár 30×D mélységű alkalmazásokra is A gyártókra nyomás nehezedik a gyártási költségek csökkentése miatt, miközben biztosítaniuk kell a megfelelő alkatrész-minőséget és a gyártási folyamatok megbízhatóságát anyagok és alkalmazási területek széles skáláján. A fúrási műveletek egyszerűsítésére a Sandvik Coromant tovább bővítette CoroDrill® Dura […]

The post A sokoldalú fúrási portfólió mélyfuratfúrással bővül appeared first on Műszaki Magazin.

]]>
A mélyfuratfúrók új termékcsaládja kiterjeszti a CoroDrill® Dura 462 sokoldalú és megbízható teljesítményét akár 30×D mélységű alkalmazásokra is

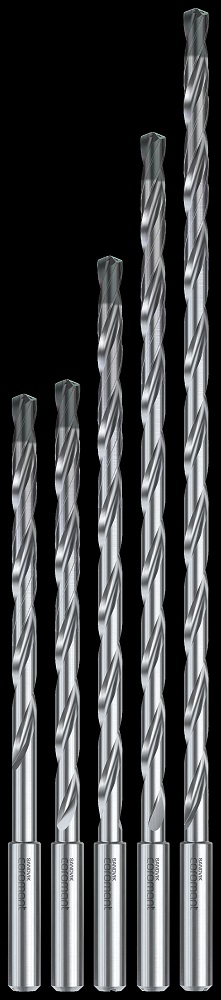
A gyártókra nyomás nehezedik a gyártási költségek csökkentése miatt, miközben biztosítaniuk kell a megfelelő alkatrész-minőséget és a gyártási folyamatok megbízhatóságát anyagok és alkalmazási területek széles skáláján. A fúrási műveletek egyszerűsítésére a Sandvik Coromant tovább bővítette CoroDrill® Dura 462 termékcsaládját: bevezetett egy mélyfuratfúrásra alkalmas új tömör keményfém fúrót, így a platform alkalmazási területe a mikro- és rövidfuratok fúrásáról a 30×D-ig terjedő alkalmazásokra bővült, ennek megfelelően egyetlen fúrócsaláddal több fúrási igényt is lefedhet.

Számos iparágban, például általános gépészet, járműipar, repülőgépipar, olaj- és gázipar, valamint a szivattyú- és szelepgyártás területén a gyártók olyan megoldást keresnek, amely kevesebb szerszámmal több mindent le tud fedni. A szerszámkészlet csökkentése, a szerszámválaszték egyszerűsítése és a gépkihasználtság növelése alapvető prioritással bír, mivel a vállalatok a költségek egyidejű korlátozása mellett próbálják növelni a hatékonyságot. A megbízhatóság továbbra is kritikus fontossággal bír, különösen a mélyfuratfúrás esetén, ahol a szerszám stabilitása, a pontosság és a forgácskezelés közvetlenül hat a termelékenységre és a jövedelmezőségre.

Az új CoroDrill® Dura 462 mélyfurat fúrót pontosan ezen kihívásokra tervezték. A megbízható, többanyagos fúrásra tervezett fúró a robusztus geometriát, az X2BM minőséget ötvözi a Zertivo® 2.0 PVD bevonattal és a mikroszemcsés keményfém hordozóval, így biztosítva kiemelkedő teljesítményt számos alkalmazási területen. Az új termékválaszték 12×D – 30×D fúróhosszakat tartalmaz, és kiegészítve a meglévő CoroDrill® Dura 462 portfóliót egységes fúrási megoldással látja el a gyártókat a mikrofuratoktól a mélyfuratokig.

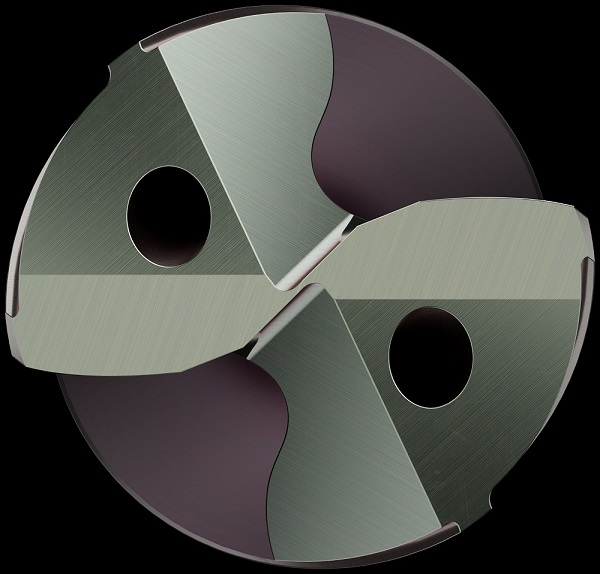
A fejlesztés során a hangsúly a folyamatstabilitásra esett. A mélyfuratfúrás számos kihívást rejt magában, többek között a pozicionálási pontosságot, a fellépő feszültségeket és az előtolóerőt, illetve a forgácselvezetést. Ezen problémák leküzdésére a fúró optimalizált mélyfurat-geometriával rendelkezik, amelyet továbbfejlesztett horonykialakítás, eltolt kettős támasztóél, kettős homlokfelületi beszúrás, lekerekített horonytő-sugár és 135°-os csúcsszög jellemez. Ezek a tulajdonságok együttesen hozzájárulnak a stabilitás növeléséhez, a forgácsolóerők csökkentéséhez, a furatok minőségének javításához, valamint a szerszám hosszabb éltartamának biztosításához.

„Az ügyfelektől egyértelműen azt halljuk, hogy a folyamatbiztonság továbbra is prioritás”

– mondja James Thorpe, a Sandvik Coromant globális termékmenedzsere.

„Ugyanakkor sok gyártó nem egy adott alkalmazásra optimalizált szerszámot keres. Egyetlen megoldást szeretnének kapni, mely számos anyag és feltétel esetén megbízhatóan alkalmazható. Az új CoroDrill® Dura 462 mélyfuratfúrót ezen elvárásokra tervezték.”

A folyamatbiztonság növelése mellett a CoroDrill® Dura 462 bizonyítottan növeli a termelékenységet. Azon ügyfeleknél végzett gyakorlati tesztek során, ahol a mélyfuratfúrót versenytárs szerszámokkal szemben tesztelték, a szerszám átlagos éltartama 45%-kal, a teljesítménye pedig 25%-kal nőtt. Ezek az előnyök segítik a gyártókat abban, hogy csökkentsék a furatonkénti költséget, miközben többféle anyag esetében is állandó fúrási teljesítményt biztosítanak.

Az új mélyfuratfúró hozzájárul továbbá a készlettervezés egyszerűsítéséhez. 15×D feletti alkalmazások esetén a gyártóknak javasolt megfelelő CoroDrill® Dura 462 rövidfuratfúrót használniuk a vezetőfurat kialakításához, megfelelő, 3 vagy 5×D mélységgel, így kiküszöbölve a speciális vezetőfuratfúrók használatát. A mély- és rövidfuratok fúróátmérőinek összehangolásával ugyanazon termékcsaládon belül a Sandvik Coromant egyszerűbb fúrási stratégiát tesz lehetővé, ugyanakkor csökkenti a szerszámok összetettségét.

A fenntarthatóság és a tulajdonlási költségek szintén jelentős szerepet játszottak a fejlesztés során. A fúrót a felújítás lehetőségét szem előtt tartva alakították ki, így többszöri felújítási ciklusra is alkalmas, az eredeti teljesítmény és forgácsolási átmérő megőrzése mellett. A geometria, a bevonat és a hordozóanyag által biztosított megnövelt éltartammal együtt ez segít a gyártóknak a szerszámfogyasztás és a költségek csökkentésében és az erőforrások hatékonyabb kihasználásában.

„A CoroDrill® Dura 462 mögött álló minden tervezési döntés a gyakorlati megmunkáláson alapul”

– állítja Cory Carpenter, a Sandvik Coromant globális termék- és digitális alkalmazási szakértője.

„Ezzel a legújabb bővítéssel a gyártók mostantól egyetlen, bevált fúrócsalád segítségével képesek kezelni a mikrofuratoktól és a rövid furatoktól egészen a mélyfurat-alkalmazásokig terjedő feladatokat. Mindezt kevesebb szerszámválasztási döntés, kisebb bonyolultság és nagyobb bizalom mellett – mindegy egyes fúrási művelet során.”

További információ arról, hogy miért teszi hatékonyabbá a CoroDrill® Dura 462 a mélyfuratfúrást a weboldalon.

A CoroDrill® Dura 462 mélyfuratfúró áttekintése

  • Sokoldalú mélyfuratfúrási megoldás többanyagos alkalmazásokhoz
  • 12×D – 30×D fúróhosszok.
  • X2BM minőség Zertivo® 2.0 PVD bevonattal.
  • Az élettartam maximalizálása és a szerszámköltségek csökkentése érdekében felújítható
  • 15xD feletti alkalmazásokhoz standard CoroDrill® Dura 462 rövidfuratfúrót használ vezetőfuratfúróként
  • Kiterjeszti a CoroDrill® Dura 462 termékcsalád alkalmazási területét a mikro- és rövid furatok fúrásától a mélyfuratok fúrásáig

Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post A sokoldalú fúrási portfólió mélyfuratfúrással bővül appeared first on Műszaki Magazin.

]]>
Gál Tamás <![CDATA[Országos MI oktatási programot jelentett be a Bosch]]> https://www.muszaki-magazin.hu/?p=40422 2026-10-13T11:34:14Z 2026-10-13T11:34:14Z Hogyan lehet jól kérdezni a mesterséges intelligenciától? Honnan tudhatjuk, hogy megbízható-e a válasza? Mire használható az MI a tanulásban és a hétköznapokban, és mikor kell kritikusan viszonyulnunk ahhoz, amit létrehoz? Ezeket, a fiatalok mindennapjait egyre közvetlenebbül érintő kérdéseket járja körül a Bosch középiskolásoknak szóló mesterséges intelligencia oktatási programja. A vállalat tervei szerint a 2026/2027-es tanévben […]

The post Országos MI oktatási programot jelentett be a Bosch appeared first on Műszaki Magazin.

]]>
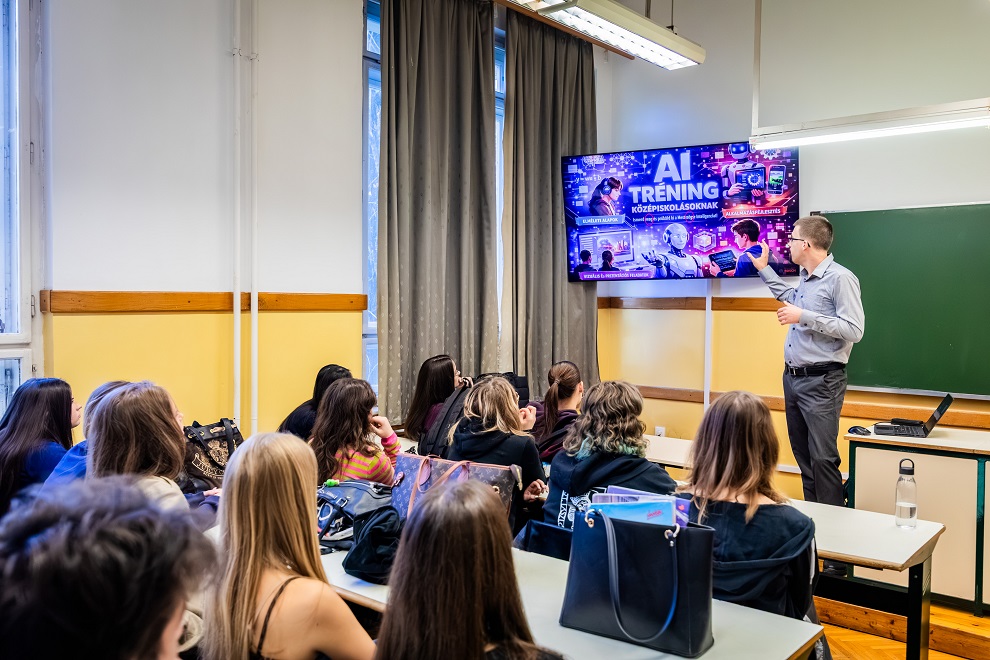
Hogyan lehet jól kérdezni a mesterséges intelligenciától? Honnan tudhatjuk, hogy megbízható-e a válasza? Mire használható az MI a tanulásban és a hétköznapokban, és mikor kell kritikusan viszonyulnunk ahhoz, amit létrehoz? Ezeket, a fiatalok mindennapjait egyre közvetlenebbül érintő kérdéseket járja körül a Bosch középiskolásoknak szóló mesterséges intelligencia oktatási programja. A vállalat tervei szerint a 2026/2027-es tanévben országosan összesen 20 középiskolába jut el a program, így mintegy 800 középiskolás szerezhet gyakorlati tapasztalatot a mesterséges intelligencia megfelelő használatáról.

A diákok visszajelzései is alakítják a programot

A Bosch a kőbányai Szent László Gimnáziumban oktatással egybekötött sajtóeseményen jelentette be a kezdeményezést. Az eseményt két próbanap előzte meg: az év elején Aszódon 40, Szombathelyen 60 középiskolás vett részt a vállalat MI-oktatásában. A pilotok egyik fontos célja az volt, hogy a diákok tapasztalataira és visszajelzéseire építve alakítsák ki a programot.
A tananyag a technológia rendkívül gyors fejlődése miatt nem tekinthető lezártnak, a Bosch szakemberei folyamatosan aktualizálják az oktatás tartalmát és a bemutatott eszközöket. A gyakorlati feladatok során sem ragaszkodnak kizárólag előre kijelölt témákhoz. A diákok saját érdeklődési területükön kísérletezhetnek, így közvetlenül megtapasztalhatják, hogyan használható a mesterséges intelligencia különböző problémák és kreatív feladatok megoldására. A programban a prezentációkészítő alkalmazások mellett a képés videógenerálás is hangsúlyt kap.

A világ vezető technológiáit fejlesztő szakemberek mennek az osztályterembe

A program sajátossága, hogy az MI-ről nem csupán elméleti szinten tanulnak a középiskolások. Az oktatási programban többféle szakmai háttérrel rendelkező kolléga is részt vesz a Boschtól: AI-szakemberek, tapasztalt fejlesztőmérnökök és PhD-hallgatók mellett projektmenedzserek és kommunikációs szakemberek is együtt dolgoznak azon, hogy a technológiai tudás a középiskolásoknak is érthető
és a gyakorlatban is használható formában jusson el az osztálytermekbe. A foglalkozások célja ezért nem egy-egy aktuális MI-alkalmazás használatának a megtanítása, sokkal inkább olyan szemlélet átadása, amely akkor is használható marad, amikor a ma népszerű eszközök helyét új megoldások veszik át. A diákok többek között azt vizsgálják, hogyan érdemes promptolni, azaz utasításokat adni az MI-nek, hogyan változik az eredmény a kérdések pontosításával, milyen hibákat követhet el egy generatív modell, illetve miként lehet ellenőrizni és
továbbgondolni az általa létrehozott tartalmakat.

„A technológiai versenyképesség hosszútávon nem választható el attól, hogy milyen tudással rendelkezik a következő generáció. Magyarország számára is meghatározó kérdés, hogy a fiatalok ne csak felhasználói legyenek az új technológiáknak, hanem értsék azok működését és lehetőségeit. A Bosch ehhez olyan tudást tud hozzátenni, amely mögött valós fejlesztési és mérnöki tapasztalat áll. Számunkra
ez a program ezért egyszerre tudástranszfer és egyúttal befektetés is, hogy a jövő generációi felkészüljenek a technológiai kihívásokra és naprakész tudással rendelkezzenek” – emelte ki Bodó Teodóra, a Bosch csoport kommunikációs és kormányzati kapcsolatok igazgatója Magyarországon és az Adria régióban.

Kutatás is igazolja a középiskolai MI oktatás fontosságát

A Bosch 2025 tavaszán közel 800, 16 és 20 év közötti középiskolában tanuló diák körében végzett felmérésének eredménye is igazolja, hogy a technológiai kompetenciák fejlesztésére a felsőfokú képzési intézmények mellett már a középiskolai oktatásban is nagy szükség van. Míg egy 2024 őszén végzett kutatásban a magyar felnőtt lakosság 53 százaléka, egy év múlva már 60 százalék gondolta úgy, hogy a mesterséges intelligencia lesz a következő évtized legmeghatározóbb technológiája, a megkérdezett középiskolások 65 százaléka értett egyet ezzel az állítással. A kutatás szerint a diákok körében 84 százalék azok aránya, akik már most tervezik, hogy a mesterséges intelligenciát valamilyen módon beépítik a tanulmányaikba és, hogy a jövő munkahelyein elengedhetetlenek lesznek az MI-készségek. A felmérés arra is rávilágított, hogy a választ adó iskolások 90 százaléka már ma is fontosnak tartja ezeket a készségeket a tanuláshoz.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Országos MI oktatási programot jelentett be a Bosch appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Kevés lány választ mérnöki pályát hazánkban]]> https://www.muszaki-magazin.hu/?p=40414 2026-10-11T09:10:35Z 2026-10-12T05:30:11Z Magyarország az Európai Unió utolsó előtti helyén áll a tudományos és mérnöki munkakörökben dolgozó nők arányát tekintve. A legutóbbi, 2024-es felmérés szerint az érintett szakemberek mindössze 31,7 százaléka volt nő. Ennek részben az az oka, hogy a lányok műszaki pályaválasztását továbbra is számos előítélet és bizonytalanság nehezíti. Az Együtt a Jövő Mérnökeiért Szövetség (EJMSZ) ezért […]

The post Kevés lány választ mérnöki pályát hazánkban appeared first on Műszaki Magazin.

]]>
Magyarország az Európai Unió utolsó előtti helyén áll a tudományos és mérnöki munkakörökben dolgozó nők arányát tekintve.

A legutóbbi, 2024-es felmérés szerint az érintett szakemberek mindössze 31,7 százaléka volt nő. Ennek részben az az oka, hogy a lányok műszaki pályaválasztását továbbra is számos előítélet és bizonytalanság nehezíti. Az Együtt a Jövő Mérnökeiért Szövetség (EJMSZ) ezért személyes példaképekkel, céglátogatásokkal, mentorprogrammal segíti a fiatalokat a mérnöki pálya megismerésében.

Vajon miért nem jut eszébe több lánynak, hogy mérnök legyen? Az EJMSZ szakértői szerint a válasz részben abban keresendő, hogy milyen kép alakul ki bennük a szakmáról gyermekkorukban. A mérnököt sokan ma is gépek között dolgozó férfiként képzelik el, aki egész nap bonyolult számításokat végez. Emiatt a lányok gyakran már azelőtt kizárják a műszaki pályát a lehetőségeik közül, hogy megismernék annak sokszínűségét. A hagyományos nemi szerepekhez kapcsolódó elképzelések ráadásul továbbra is erősen befolyásolják a pályaválasztást. A Yettel 2026-os, pályaválasztó fiatalok körében végzett kutatásában a megkérdezettek közel 80 százaléka vélte úgy, hogy ma is léteznek fiús és lányos szakmák. A válaszadók 49 százalékánál pedig a családi minták és a szülői elvárások is hatással vannak a lányok döntéseire. Az előítéletek emiatt már jóval azelőtt szűkíthetik a lehetőségeiket, hogy valóban választaniuk kellene a továbbtanulási irányok közül.

Szintén gyakori tévhit a lányok körében, hogy a mérnöki pályán kizárólag kivételes matematikai vagy fizikai tehetséggel lehet boldogulni. Az EJMSZ tagvállalatainál dolgozó női mérnökök tapasztalatai azonban ennél jóval árnyaltabb képet mutatnak. A megfelelő műszaki alapok természetesen elengedhetetlenek, de a mindennapi munkában legalább ennyire fontos a kreativitás, a problémamegoldó gondolkodás, a kommunikáció és az együttműködés.

A lányokat a férfiak által uralt munkakörnyezettől való félelem is visszatarthatja a mérnöki munkától. Az EJMSZ-nél ugyanakkor úgy látják, hogy a szakmai alkalmasságot a szükséges tudás és kompetenciák határozzák meg, nem a munkavállaló neme.

A bizonytalanságok feloldásában sokat segíthet, ha a pályaválasztás előtt álló lányok személyesen találkozhatnak gyakorló női mérnökökkel. Az EJMSZ Női mérnök leszek! programja éppen erre teremt lehetőséget. A résztvevők vállalati környezetben ismerkedhetnek meg a szakma mindennapjaival, betekinthetnek a mérnökök munkájába és közvetlenül kérdezhetnek a szakmai kihívásokról, a továbbtanulásról vagy a karrierépítésről. A Szövetség hat hónapos, szintén ingyenes Mérnöki Pályaorientációs Mentorprogramjában pedig fiatal mérnökök segítik az útjukat kereső középiskolásokat. A programokban részt vevő szakemberek között olyan női mérnökök is vannak, akik az EJMSZ tagvállalatainál építettek sikeres szakmai vagy vezetői karriert. Személyes példájuk megmutathatja a fiataloknak, hogy a műszaki pályán előttük is számos lehetőség áll.


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Kevés lány választ mérnöki pályát hazánkban appeared first on Műszaki Magazin.

]]>
Paczári Viktor <![CDATA[Olvassa online is a Műszaki Magazin legfrissebb lapszámát!]]> https://www.muszaki-magazin.hu/?p=40410 2026-10-11T09:01:14Z 2026-10-12T05:00:09Z Ember nélküli gyár A dark factory, vagy „lights-out manufacturing” az automatizált gyártás olyan magas szintjét jelenti, ahol a termelési folyamatok minimális közvetlen emberi beavatkozással, akár folyamatos üzemben működhetnek. A koncepció nem egyszerűen robotizált gyártósort jelent, hanem egymással kommunikáló gépek, vezérlőrendszerek, autonóm logisztikai megoldások és digitális gyártásirányítás integrált rendszerét. A technológiai alapot az automatizált CNC-megmunkáló központok, […]

The post Olvassa online is a Műszaki Magazin legfrissebb lapszámát! appeared first on Műszaki Magazin.

]]>
Ember nélküli gyár

A dark factory, vagy „lights-out manufacturing” az automatizált gyártás olyan magas szintjét jelenti, ahol a termelési folyamatok minimális közvetlen emberi beavatkozással, akár folyamatos üzemben működhetnek. A koncepció nem egyszerűen robotizált gyártósort jelent, hanem egymással kommunikáló gépek, vezérlőrendszerek, autonóm logisztikai megoldások és digitális gyártásirányítás integrált rendszerét. A technológiai alapot az automatizált CNC-megmunkáló központok, ipari robotok, gépi látórendszerek, intelligens szenzorok, valamint az AGV- és AMR-alapú anyagmozgatás teremti meg. A PLC-, SCADA- és MES-rendszerek összekapcsolják a gyártás különböző szintjeit, miközben a gépek állapotáról, a folyamatparaméterekről és a termékminőségről keletkező adatok lehetővé teszik a termelés valós idejű felügyeletét. A mesterséges intelligencia tovább növelheti az autonómia szintjét. A gépi tanulási algoritmusok felismerhetik a folyamatok eltéréseit, támogathatják a prediktív karbantartást, a gépi látás pedig automatikusan azonosíthatja a minőségi hibákat. Digitális ikrek segítségével a folyamatmódosítások virtuális környezetben is tesztelhetők. A dark factory legnagyobb műszaki kihívása a teljes folyamatlánc automatizálása. A megmunkálás mellett az anyagellátást, a szerszámkezelést, a mérést, a minőségellenőrzést és a belső logisztikát is össze kell hangolni. Az ember szerepe ezért nem szűnik meg, hanem átalakul: a gépkiszolgálás helyett a rendszerfelügyelet, a programozás, az adatértékelés és a karbantartás kerül előtérbe. A dark factory így az autonóm, adatvezérelt gyártás egyik legfejlettebb formája.

2026/9-10 – Megnyitás

Bővebben a műszaki világ aktualitásairól szeptember-októberi lapszámunkban olvashat!

Nyomtatott magazinunk lapozható változatban, digitális formátumban is elérhető ITT


Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!

The post Olvassa online is a Műszaki Magazin legfrissebb lapszámát! appeared first on Műszaki Magazin.

]]>