A téglagyártás egyik legmeghatározóbb műszaki fejlődési íve az égetéstechnológia átalakulása. Miközben az alapanyag – az agyag – évszázadok óta lényegében ugyanaz, az égetés módja és a hozzá kapcsolódó hőtechnikai megoldások jelentősen átalakultak, és ez a változás közvetlenül meghatározza a késztermék minőségét is.
A Hoffmann-kemence öröksége
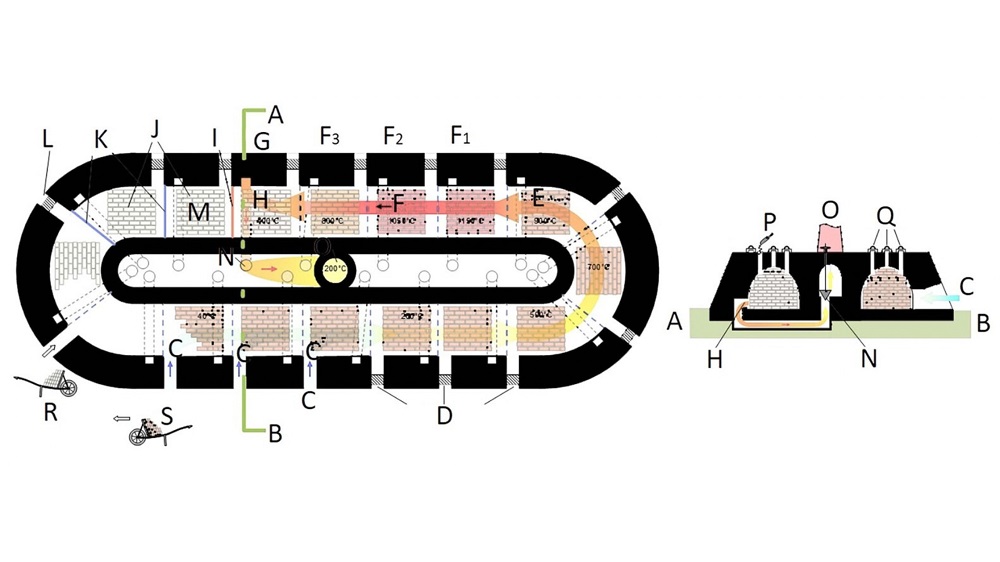
A 19. század második felében elterjedt Hoffmann-kemence hosszú ideig meghatározta a téglaipar égetéstechnológiáját. Ez egy körkemence típusú berendezés volt, amelyben az égetési zóna folyamatosan haladt körbe a kemencén, így a tüzelőanyag hője több szakaszban, egymást követően hasznosult: az előmelegítés, az égetés és a hűtés zónái egyidejűleg, de térben elkülönítve zajlottak.
A Hoffmann-kemence korában jelentős előrelépést jelentett a szakaszos, kézi kemencékhez képest, hőtechnikai hatékonysága és a hőmérséklet-eloszlás egyenletessége azonban messze elmaradt a ma elvárt szinttől.
Az alagútkemence: folyamatos üzem, egyenletesebb minőség
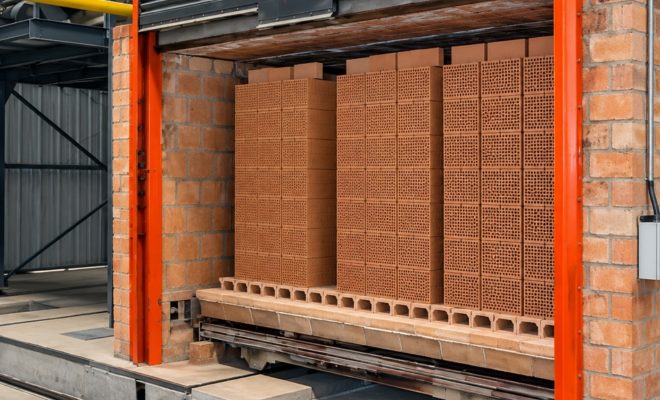
A modern téglagyártásban ma jellemzően az alagútkemencék dominálnak. Ezekben a berendezésekben a nyersterméket kocsikra rakva, egy hosszú, alagútszerű kemencén vezetik végig, amely mentén a hőmérséklet fokozatosan, jól szabályozott profil szerint emelkedik, majd csökken.
Ez a folyamatos üzemmód több szempontból is előnyösebb a szakaszos kemencéknél:
- Egyenletesebb hőmérséklet-eloszlás – a téglák minden tétele azonos hőprofilon halad végig, ami kiszámíthatóbb, egységesebb minőséget eredményez.
- Jobb energiahatékonyság – a folyamatos üzem, valamint a hő visszanyerésének lehetősége csökkenti a fajlagos energiafelhasználást.
- Pontosabb technológiai szabályozás – az automatizált vezérlés lehetővé teszi a hőmérséklet és az égetési sebesség finomhangolását, ami közvetlenül befolyásolja a végtermék szilárdsági és hőszigetelő tulajdonságait.
A formázás és a szárítás szerepe az égetés előtt
Az égetéstechnológia fejlődése önmagában nem lenne elég a mai minőségi elvárások teljesítéséhez – ehhez a megelőző gyártási lépéseknek, a formázásnak és a szárításnak is a mai színvonalon kell teljesítenie. A modern üzemekben a formázás vákuumpréssel történik, amely nagy pontossággal alakítja ki a tégla keresztmetszetét, a szárítás pedig szabályozott hőmérsékletű és páratartalmú szárítóalagutakban zajlik, hogy a nyerstermék repedésmentesen veszítse el nedvességtartalmát az égetés előtt.
Hazai példa a technológiai átállásra
A hazai téglaipar egyik hosszú múltra visszatekintő szereplője a Pápateszéri Téglagyár, a Bakonytherm falazóblokk termékek gyártója, amely 1936 óta működik a Bakony hegység lábánál. A gyár történetében is végbement ez a technológiai váltás: a korábbi Hoffmann-kemencét itt is felváltotta a korszerű alagútkemence, a gyártást pedig ma számítógépes vezérlésű automata gyártósor és folyamatos, napi szintű minőségellenőrzés kíséri.
Miért fontos ez a végtermék szempontjából?
Az égetéstechnológia közvetlenül meghatározza a tégla legfontosabb műszaki paramétereit: a nyomószilárdságot, a méretpontosságot és a hőszigetelő képességet is. Egy egyenletesebb hőprofilú, jól szabályozott alagútkemencében égetett tégla kiszámíthatóbban teljesíti ezeket a paramétereket, mint egy hagyományos, szakaszos kemencéből kikerülő termék. Ez a kiszámíthatóság végső soron a felhasználó, vagyis az építkező érdeke is, hiszen a falazóelemek minősége közvetlenül hat az épület élettartamára és energiahatékonyságára.
Összegzés
A Hoffmann-kemencétől az alagútkemencéig vezető út jól szemlélteti, hogyan alakította át a technológiai fejlődés a hagyományos téglagyártást. A folyamatos üzemű, pontosan szabályozott égetéstechnológia ma már nem luxus, hanem alapkövetelmény azoknál a gyártóknál, amelyek kiszámítható, egységes minőségű falazóanyagot kívánnak előállítani.
Ha feliratkozik a Műszaki Magazin Hírlevelére, sosem marad le a híreinkről! További friss híreket talál a Műszaki Magazin főoldalán! Csatlakozzon hozzánk a Facebookon is!